Sprog

En motors forbrændingskvalitet er låst inden stemplet når øverste dødpunkt. Knastakslen dikterer, hvornår indsugnings- og udstødningsventilerne åbner, hvor langt de løfter sig, og hvor længe de forbliver åbne. En lobprofilfejl på kun 0,01 mm på en enkelt lap forstyrrer luft-brændstofladningen, forskyder momentkurven og hæver udstødningstemperaturen. Det er grunden til, at motorproducenter har brugt for præcisionsknastaksler: delen sætter loftet for forbrændingseffektivitet, emissionsoverholdelse og ventiltogets holdbarhed.
Ventilhændelsesnøjagtighed er den største enkelte mekaniske indflydelse på forbrændingseffektiviteten efter selve forbrændingskammerdesignet. En indsugningsventil, der åbner sendt, giver mindre ladning; en udstødningsventil, der lukker sendt, trækker frisk blanding ud af cylinderen; en slidt flanke ændrer ventilsædets hastighed og destabiliserer hydrauliske løftere. Hver af disse fejl begynder som en afvigelse i knastlobgeometrien.
Motorkalibrering forudsætter et hurtigt forhold mellem krumtapakselvinkel og ventilposition. Når knastakseltimingen flytter sig fra det kort med endda 0,5 grader, ændres luft-brændstofblandingen, restgasfraktionen og slagmarginen. De praktiske konsekvenser er målbare: det maksimale drejningsmoment bevæger sig væk fra dets målmotorhastighed, udstødningstemperaturen stiger og NOx-outputtet stiger. Præcisionsknastaksler holder dette forhold inde i kalibreringshylsteret fra den første affyringscyklus til slutningen af garantiperioden.
Præcisionsknastaksler er angivet i mikron og vinkelgrader, ikke i generelle krav om kvalitet. En motorproducents indgående inspektion låser fem parametre, og hver har en direkte mekanisk konsekvens.
| Parameter | Produktionsstolerance | Konsekvens af afvigelse |
| Lobeprofilformularfejl | op til 0,010 mm | Ændret ventilacceleration, løftestøj |
| Udløb af basiscirkel | op til 0,025 mm | Ustabilitet af ventilvipper ved høj motorhastighed |
| Journal diameter | op til 0,020 mm | Svækket oliefilmstabilitet, risiko for lejeslitage |
| Cam timing afvigelse | op til 0,5 grader | Momentspidsforskydning, højere udstødningstemperatur |
| Lobe overfladeruhed Ra | op til 0,40 mikron | Hurtigere lapslid, højere friktionstab |
Disse værdier ser små isolerede ud, men sammensatte inde i et fuldt ventiltog. En 0,025 mm basiscirkeludløb ændrer det effektive ventilløft ved høje omdrejninger i et øjeblik, og en ru lapoverflade fremskynder sliddet, der sletter den oprindelige geometri. For at få produktionsgodkendelse skal leverandøren demonstrere kontrol med alle fem parametre gennem målte registreringer, ikke kun en enkelt første-artikel-rapport.
Præcision er midlertidig, hvis lapoverfladen ikke kan overleve driftsbelastningen. Knastakselmaterialer balancerer hårdhed, sejhed og fremstillingsevne. Kølet støbejern passer til kompakte produktionsmotorer; nodulært jern bærer højere mekaniske belastninger; hærdet legeret stål tjener høje løft, høje omdrejninger og turboladede driftscyklusser.
Varmebehandlingsruten bestemmer, om lappen holder sin jordprofil over hele serviceintervallet. KORBOR vælger højtydende legeringer og anvender temperering, karburering og bratkøling for at øge styrke, hårdhed og slidstyrke. Skemaet nedenfor opsummerer de typiske laphårdhedsintervaller, som disse processer leverer.
En præcis knastaksel er en præstation; tusindvis af identiske knastaksler er et produktionssystem. Motorproducenter vurderer leverandører på statistisk konsistens, ikke på en enkelt-artikel-inspektion. Leverandøren skal bevise kontrol over råmateriale, bearbejdning, varmebehandling og endelig metrologi i hver batch.
Anhui KORBOR Machinery Co., Ltd. har brugt 25 år på at producere knastaksler og kun knastaksler. Huler IATF 16949:2016 kvalitetssystem anvender et nul-defekt produktionskoncept i alle led, og virksomheders årlig produktionskapacitet overstiger 2,3 millioner knastakselsæt.
Den produktsortiment til bilknastaksel alene dækker mere end 800 varenumre, herre motorcykel knastaksel katalog tilføjer mere end 600 modeller. Motorproducenter stoler i stigende grad på leverandører, der kan henvende sig til flere motorfamilier med samme procesdisciplin.
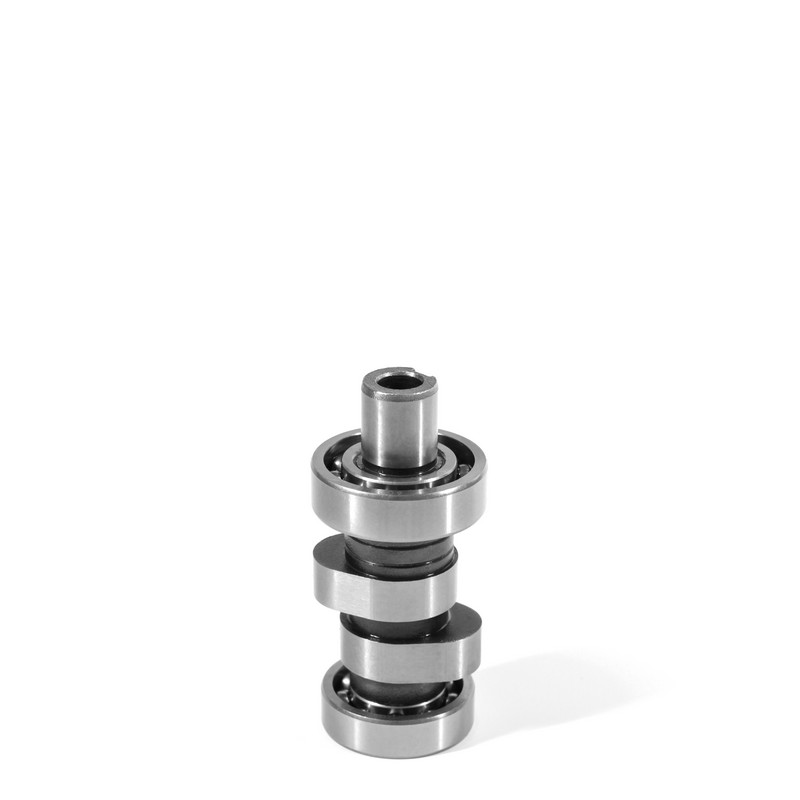 Brugerdefinerede OEM/ODM motorcykel knastaksel fabrikanter, leverandører Vi er Kina brugerdefinerede OEM/ODM motorcykel knastaksel fabrikanter, leverandører og fabrik, ANHUI KORBOR tilbyder tilpasset motorcykel knastaksel og L... Se produkt →
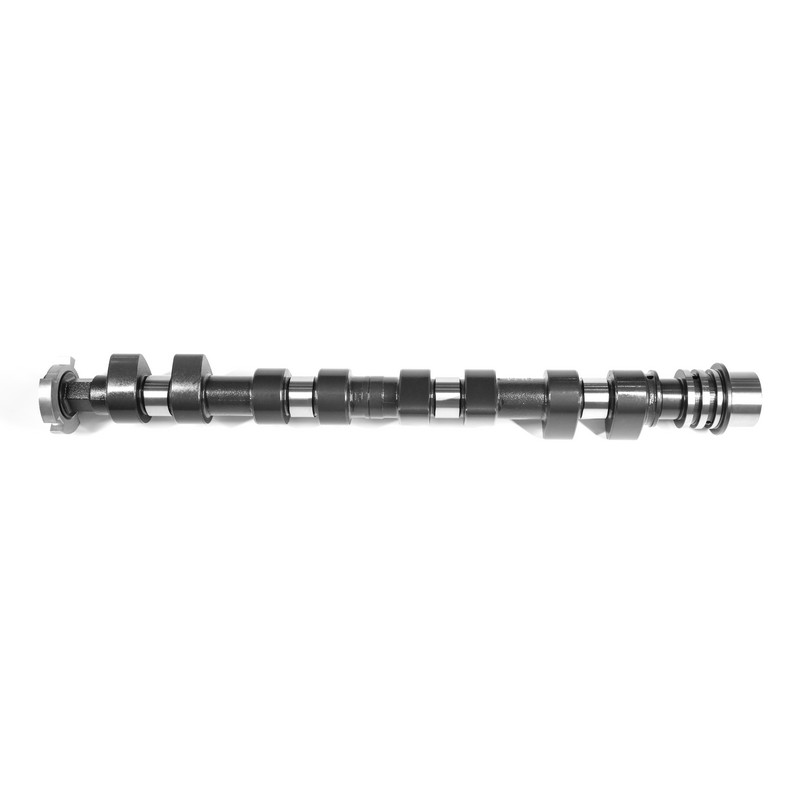 Brugerdefinerede blanke bilknastakselproducenter, leverandører Som kinesiske brugerdefinerede blanke bilknastakselproducenter, leverandører og fabrik, tilbyder KORBOR OEM/ODM kølet støbejernsknastaksel, nodulær ... Se produkt →
Før de godkender en knastakselkilde, bør motorfabrikanterne verificere brandområder: metrologi, materialesporbarhed, proceskontrol og batchsporbarhed. Den praktiske tjekliste har fem punkter.
Enkeltdelt metrologi, materialecertifikat, én hårdhedstest og en visuel gennemgang af lapprofilen. Kun acceptabel til designvalidering.
Statistisk proceskontrol, hårdhedskontrol på batchniveau, inspektion af udløb på hver del og fuld sporbarhed fra smeltning til endelig slibning. Dette er frigivelsesbetingelsen for motorlinjer.
Motorproducenter har brug for præcisionsknastaksler, fordi ventilhændelsesnøjagtighed direkte styrer forbrænding, emissioner og holdbarhed. En timingafvigelse på kun 0,5 grader forskyder momentkurven, og en lobprofilfejl i 0,010 mm-området ændrer ventilacceleration og løftestabilitet.
Den lobeprofilformfejl, der typisk holdes til 0,010 mm eller tættere, er den mest kritiske værdi på tegningen. Den indstiller ventilacceleration, sædehastighed og ventiltogstøj. Basiscirkeludløb og akseldiameter følger nøje, fordi de bestemmer oliefilmstabilitet og højhastighedsventilens konsistens.
Varmebehandling omdanner og jordflig til en hård overflade, der modstår slid. Ujævn hårdhed eller kassedybde forårsager lokalt slid, og lappen mister hurtigt sin oprindelige profil. Induktionshærdning, karburering og nitrering er de almindelige ruter, der vælges i henhold til målmotorens kontaktspænding og arbejdscyklus.
IATF 16949:2016 er industriens basislinje for produktion af knastaksel til biler. Det kræver statistisk proceskontrol, fuld materialesporbarhed og kontinuerlig forbedring på tværs af produktionskæden. Leverandørens kvalitetssystem bør revideres lige så styrke som dets bearbejdningsevne.




 闽公网安备 35018102000203 号
