Sprog

Bil- og motorcykelknastaksler er ikke skalerede versioner af den samme del, og udskiftning af en mellem platforme mislykkes ved den første måling. På en 2,0-liters inline-firer sammenlignet med en 600cc firecylindret sportscykel afviger akseldiameter, lobløftkurve, drevgrænseflade og varmebehandling alt sammen af design, fordi de to motorer kører i helt forskellige hastigheder og belastningsregimer.
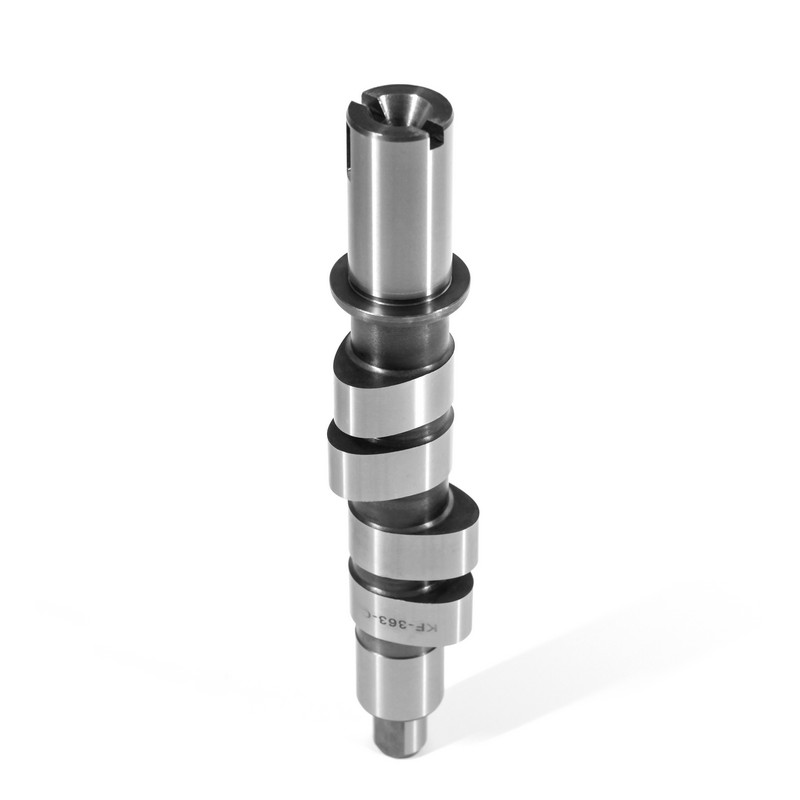
En knastaksel er den roterende aksel med excentriske lapper, der åbner indsugnings- og udstødningsventiler ved præcise krumtapakselvinkler. Dens lapprofil, akselstørrelse og drevlayout bestemmer, hvor motoren producerer drejningsmoment, hvor høje den omdrejning, og hvor pålideligt den overlever vedvarende drift. Denne definition forankrer begge produktfamilier, og næsten enhver målbar forskel mellem en bilknastaksel og en motorcykelknastaksel går tilbage til denne kernefunktion.
Forskellene betyder noget for motorbyggere og indkøbsteams, fordi det koster mere end hestekræfter at vælge den forkerte knastgeometri; det risikerer ventilflyder, stempel-til-ventil-kontakt og timing-kædefejl. Anhui KORBOR Machinery Co., Ltd., som opererer under KORBOR-mærket fra et 28.000 kvadratmeter stort anlæg i Anhui-provinsen, fremstiller begge produktlinjer på samme fabrik med støbning, varmebehandling og bearbejdning integreret under ét kvalitetssystem. Den tekniske adskillelse mellem de to linjer er streng, bevidst og synlig i hvert delnummer.
Kerneregel: Bilens knastaksler optimerer drejningsmoment, emissioner og holdbarhed ved lav hastighed; motorcykel knastaksler optimerer høj-RPM vejrtrækning og gasrespons. Hvert designvalg nedenfor følger af denne opdeling.
Cylinderantal, boreafstand og ventiltogslayout bestemmer knastaksellænge, akseltal og monteringsposition, før nogen form for justering af ydeevnen overvejelser.
Bilmotorer bruger typisk tre til otte cylindre med bred hulafstand, så deres knastaksler er lange og bærer flere lejetapper. En moderne firecylindret bil med dobbelte overliggende knastskiver bruger til knastaksler, hver omkring 400 til 500 millimeter lange og understøttet af fem aksler. En stødstang V8 placerer en enkelt knastaksel inde i motorblokken, hvor den aktiverer ventiler gennem løftere og stødstænger over en samlet længde på næsten 600 millimeter.
Motorcykelmotorer komprimerer den samme arkitektur til meget mindre sager. En enkelt-cylindret thumper kører en knastaksel, en parallel tvilling kører en eller to, og en 600cc inline-fire kører fire knastaksler i en pakke, der passer mellem rytterens knæ. Individuelle motorcykelknastaksler er kortere, bruger mindre akseldiametre og understøtter ofte af færre lejer, fordi belastningsvejen er kortere.
Alene journalgeometrien adskiller de to familier: en typisk personbils cam journal måler omkring 25 til 35 millimeter, mens en kompakt motorcykel cam journal ofte er 20 til 28 millimeter. Lejebredden følger tilgængelige cylinderhovedejendomme, og disse dimensioner er ikke udskiftelige mellem platforme, selv når lobdesignet ligner et katalogbillede.
Til bilapplikationer vedligeholder KORBOR mere end 800 bilknastakselmodeller, der dækker asiatiske, europæiske og nordamerikanske motorfamilier; motorcykellinjen spænder over mere end 600 modeller til Honda, Yamaha, Suzuki, Kawasaki, Bajaj, TVS, Sanyang og Lifan platforme. De separate kataloger eksisterer, fordi en knast, der passer til en Civic-motor, er meningsløs for en R1-motor.
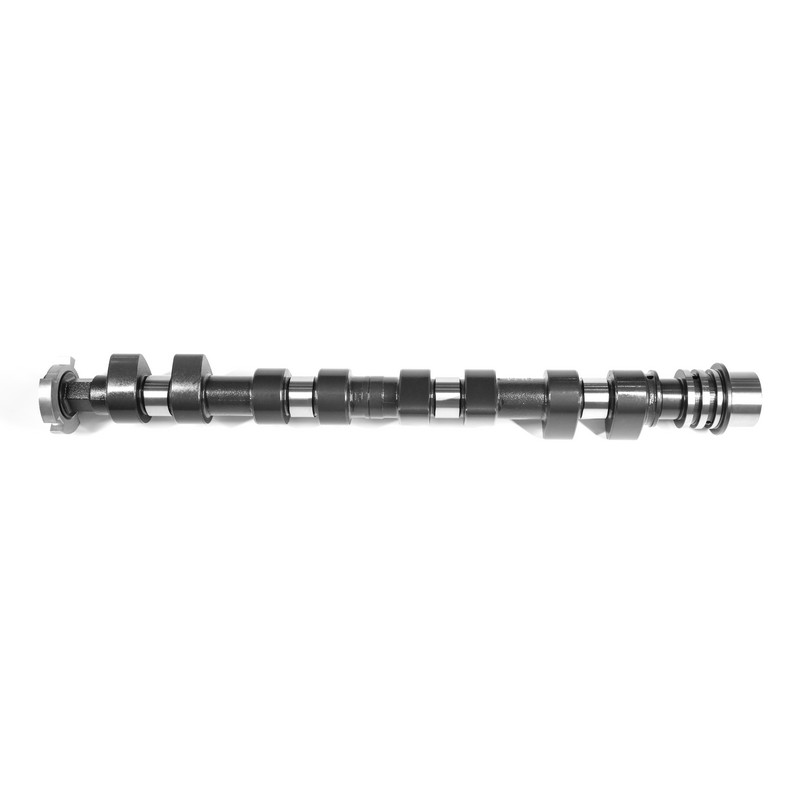 Blanke bilknastakselproducenter med omfattende modeldækning Denne katalog dækker over 800 bilknastakselmodeller til asiatiske, europæiske og nordamerikanske motorer, hvilket gør det til en praktisk reference til at finde den korrekte tomme knastaksel til udskiftning eller specialbyggeri. Se produkt →
Knastaksel definition: en aksel med excentriske lapper, der omdanner rotationsbevægelse til lineær ventilløft, timet i forhold til krumtapakslens rotation. Lobens basiscirkel, næseradius og rampevinkel definerer ventilaccelerationsskurven, som er den fysiske grænse for motorhastighed.
Driftshastigheden er den største enkeltforskel mellem de to knastakselfamilier, og den fremtvinger helt forskellige lobaccelerationsgrænser og ventiltogsmarginer.
De fleste produktionsbilmotorer topper mellem 5.500 og 7.500 o/min. Ved disse hastigheder forbliver ventilfjedertryk og lobrampehastigheder moderate, hvilket holder friktionen lav og tomgangskvaliteten jævn. Biler kompenserer også for et smalt knastdesign med variabel ventiltiming: phasers skifter indsugnings- og udstødningsknasterne for at dække tomgang, mellemtone og høj-rpm drift med én fysisk lobprofil.
Motorcykelmotorer, især firecylindrede sportsmodeller, drejer rutinemæssigt 10.000 til 15.000 o/min. Ved 12.000 rpm åbner og lukker indsugningsventilen 100 gange i sekundet, og ventilen skal være stiv nok til at returnere ventilen helt til sædet med den hastighed. Lobe ramper er stejlere, ventilfjedre er stærkere, og marginen før ventilflyder er meget tyndere. Motorcykelknastaksler kræver derfor snævrere fremstillingstolerancer på lobprofil og overfladefinish end den gennemsnitlige bilknastaksel.
| Parameter | Anvendelse af bilmotor | Motorcykelmotorapplikation |
| Typisk rød linje | 5.500 til 7.500 o/min | 8.000 til 15.000 rpm |
| Ventilflyderrisiko | Moderat | Kritisk over 10.000 rpm |
| Variabel ventilationstimer | Udbredt | Begrænset til udvalgte modeller |
| Typisk knastdrev | Kæde eller bælte | Kæde eller gear |
| Lobeprofilprioritet | Lavt drejningsmoment og emissioner | Høj-rpm luftstrøm og respons |
Timing fejl omkostninger vokser med hastighed. En krumtapakselgrad varer omkring 83 mikrosekunder ved 2.000 omdr./min., men kun 14 mikrosekunder ved 12.000 omdr./min., en seksdobling af tidsvinduet, som en lapprofil giver til ventilhændelsen. Det er derfor, en motorcykels knastaksels slibningstolerance og knastkort-nøjagtighed betyder langt mere end i en lavhastigheds industrimotor.
100 ventilationsåbninger i sekundet pr. ventil ved 12.000 o/min
En 1-graders knasttidsfejl er seks gange dyrere i realtid på en 12.000 rpm motorcykelmotor end på en 2.000 rpm bilmotor.
Valget af knastakseldrev følger motorgeometrien: motorcykler kan bruge geartog, fordi krumtap-til-knast-afstanden er kort, mens biler for det meste brugerkæder eller bælter, fordi afstanden er lang, og støjisolering har betydning.
I en motorcykelmotor sidder krumtapakslen og knastakslen tæt sammen inde i et kompakt kabinet, så et gear med to eller tre tomgangsgear overfører rotation uden stræk eller slip. Geardrev kræver aldrig timing-kædestrammere, strække aldrig, og hold ventiltiming til nøjagtig tandgeometri ved ekstreme omdrejninger. Det er derfor, geardrevne knastaksler er almindelige på motocross singler, V-twins og adskillige sportsbike designs.
En bilmotors knastaksel sidder langt fra krumtappen, og det er upraktisk at føre et stift geartog rundt om vandjakker, oliegallerier og tilbehørsdrev. Kæder håndterer lange og variable afstande med tandhjul og hydrauliske strammere; bælter giver lave omkostninger og støjsvag drift, men kræver planlagt udskiftning. Afvejningen er vedligeholdelse: kædestrækning og remslid skifter ventil timing gradvist, mens et geardrev holder timingen hurtigt i hele motorens levetid.
Når en motorcykeltuner siger, at cam-timingen "bevæger sig aldrig", beskriver de normalt et gear-drivsystem. Det samme udsagn gælder aldrig for et gummibælte, der bærer 400.000 kilometer arbejdscyklusser.
Produktionsbilknastaksler er normalt støbt af kølet jern eller nodulært jern til lave enhedsomkostninger og fremragende slid, mens motorcykelknastaksler med høje omdrejninger i stigende grad skæres af stålstang eller karburiseret stål for at overleve aggressiv lobacceleration.
Afkølet støbejern producerer en hård hvid-jernsoverflade på lapspidsen gennem hurtig afkøling i formen, hvilket giver lang levetid med stille drift. Nodulært eller duktilt jern tilføjer sejhed og er almindeligt i både biler og tunge applikationer. Når ingeniører har brugt for højere lobløft med stejlere ramper, går de over til stål: Hærdede stålbolte er standard i racerbiler og motorcykelydelseslinjer, hvor fjedertryk ved 12.000 rpm ville knække en støbejernslap.
Varmebehandling afgør resultatet. KORBOR anvender temperering, karburering og bratkøling for at opbygge kassedybde og kernesejhed og bearbejder derefter basiscirklen og lapperne til færdige tolerancer. Fordi virksomheden kører støbning gennem bearbejdning på én fabrik, styres lobehårdhed og journalkoncentricitet i det samme procesflow, hvilket er hovedårsagen til, at batchkonsistensen holder på tværs af begge produktlinjer.
Typisk maksimal motorhastighed efter anvendelse
Motorcykelknastaksler fra KORBOR-motorcykellinjen, der dækker Honda-, Yamaha-, Suzuki-, Kawasaki-, Bajaj- og Lifan-platforme, er fremstillet med samme materialedisciplin, men snævrere tolerancer for lobprofiler end deres bilækvivalenter. De 600 tilgængelige motorcykelmodeller afspejler markedets fragmenterede karakter: små partier, hyppige profilændringer og lille tolerance for runout eller rethedsfejl.
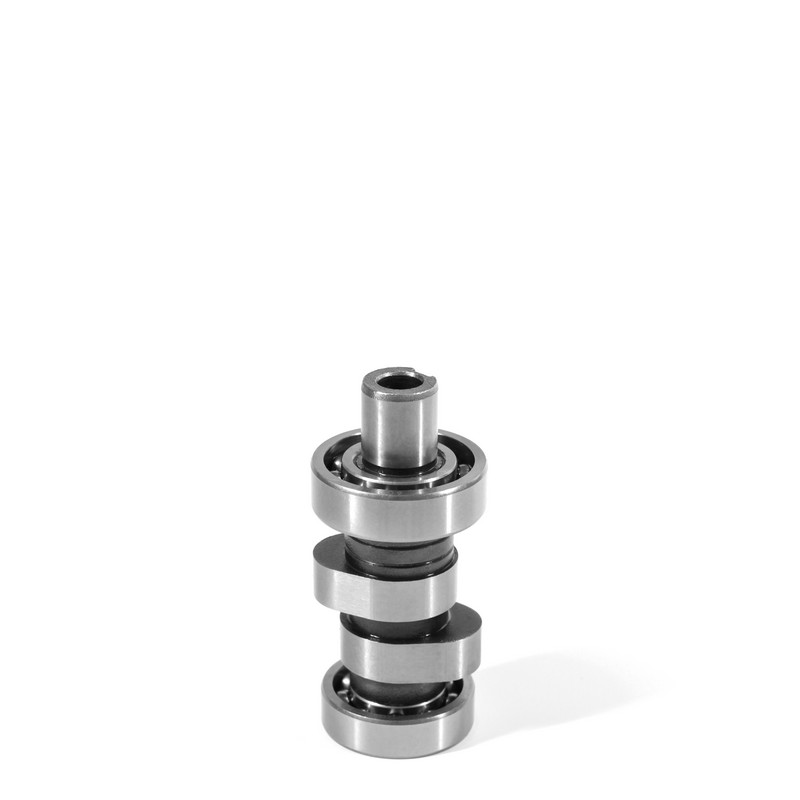 Motorcykel knastakselproducenter med stramme laptolerancer Med mere end 600 modeller til store motorcykelmærker, lægger denne linje vægt på præcise lobprofiler og minimalt udløb, velegnet til små batch-krav til højnøjagtighed af ventiler på tværs af forskellige platforme. Se produkt →
Lobeprofil er det justerbare hjerte i begge knastakselfamilier, men målet er forskelligt: bilknaster jagter bredt drejningsmoment og emissionsoverholdelse, motorcykelknaster jagter gasrespons og høj-rpm vejrtrækning.
Varighed, løft og lobadskillelsesvinkel danner kernegeometrien. Lang varighed holder ventilerne åbne længere for top-end luftstrøm, men skader tomgang og lav hastighed drejningsmoment; en smal lobadskillelsesvinkel øger overlapningen for cylinderfyldning med høje omdrejninger pr. minut på bekostning af tomgangsstabilitet og emissioner. På en bil maskerer variabel ventiltiming disse afvejninger, så eftermarkedets knaster kan være mere aggressive uden at ødelægge den daglige køreevne. På en motorcykel er der normalt ingen phaser, så knasten alene skal balancere mellemtonekørsel med top-end power.
Gaderyttere har sjældent givet af en radikal high-lift cam. Milde motorcykelknaster udkonkurrerer ofte aggressive enheder i rigtig kørsel, fordi det anvendelige omdrejningstal ligger i mellemområdet; peak hestekræfter på en dyno oversættes ikke til acceleration, hvis rytteren skal slippe tre gear for at blive på knasten. Det samme princip gælder for gadebiler, hvorfor mange motorbyggere foretrækker en knap med moderat ydeevne med standard ventilkompatibilitet.
For højtomdrejningsplatforme viser en gennemprøvet profil, såsom KORBORs Yamaha-knastakselserie, hvordan lobdesignet ændrer kraftforsyningen, samtidig med at standardventilfjedergrænserne holdes i øjesyn.
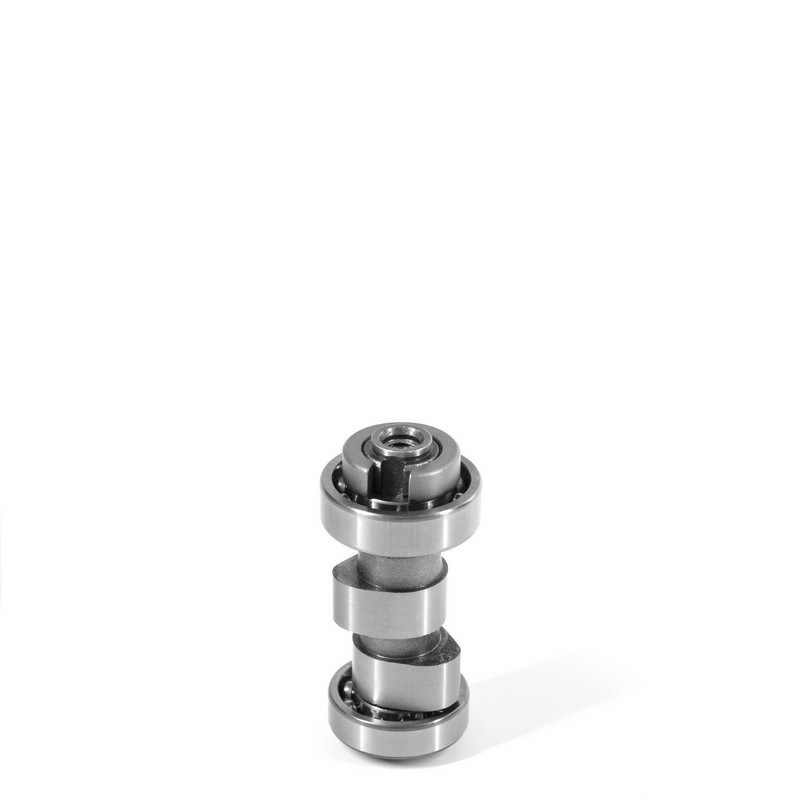 Yamaha 4GT-E2170-01 Motorcykel knastaksel til High-RPM Tuning Denne knastaksel med ægte mønster fremhæves som en gennemprøvet profil for Yamaha-motorer med højt omdrejningstal, der tilbyder en måde at skifte kraftforsyning på, mens den respekterer standardventilfjedergrænserne under tuning. Se produkt →
1.400
kombineret bil- og motorcykelknastaksel varenumre hos KORBOR, hver med et defineret lapkort, varmebehandlingsklasse og anvendelsesområde. "Tæt nok på" er ikke en knastakselspecifikation.
Et enkelt kvalitetssystem kan betjenes både bil- og motorcykelknastaksellinjer, når støbning, bearbejdning og inspektion er integreret i én fabrik.
KORBOR følger IATF 16949:2016 med en nul-defekt-filosofi, der kører flerlagsinspektion på hvert produktionstrin fra råemnestøbning til endelig emballage. Virksomhedens samlede investering overstiger 100 millioner RMB med 22.000 kvadratmeter værkstedsgulv og en årlig produktion på mere end 2,3 millioner knastaksler giver indkøbsteams en stabil forsyningsbase for begge produktlinjer.
One-stop-produktion ændrer sourcing-risiko. I stedet for at koordinere en støbeleverandør, et varmebehandlingsværksted og en bearbejdningsleverandør hver for sig, modtager købere færdige knastaksler med sporbar processtyring fra én ansvarlig del. KORBOR auditerer også leverandører for miljø- og arbejdsstandarder, hvilket udvider nul-defekt-logikken ud over fabriksvæggen.
For at få et repræsentativt overblik over faciliteten og processtyringerne fabriksrundvisning og den flerlags kvalitetskontrolsystem dokumenter den samme disciplin, der gælder for alle 1.400 varenumre.
Batch-konsistens er den afgørende metriske ved indkøb af knastaksel. En enkelt lob-profilafvigelse på 0,01 millimeter ændrer ventilationen nok til at flytte effektbåndet; KORBORs processtyrer mål identisk ydeevne fra det første stykke af en produktionskørsel til det sidste.
Nej. Journaldiameter, lejebredde, drevkobling og timinglayout er forskellige mellem de to platforme, og lobprofilerne er designet til forskellige hastighedsområder. Selv en bilknastaksel med lignende løftespecifikationer vil ikke have forbindelse til motorcykelhovedstøbning eller timingtog.
Den korte afstand mellem krumtapakslen og knastakselen i en motorcykelmotor gør et kompakt geartog praktisk, og gear eliminerer kædestrækning og remslid, hvilket betyder noget ved 12.000 o/min, hvor tidsfejl måles i mikrosekunder.
Det udføres af lobacceleration og fjedertryk. Afkølet støbejern er holdbart og omkostningseffektivt til produktionsmotorer under omkring 8.000 o/min; stålstykke eller karbureret stål modstår lapskavning og flex i højløft, høj-RPM motorcykel- og racerbilapplikationer.
En knastaksel, der er slidt til udskiftningspunktet, er sjælden i korrekt vedligeholdte motorer; lapper holder typisk flere hundrede tusinde kilometer. Det, der fejler først, er normalt drevet: Timerkæder strækkes, remme slides, og strammere mister trykket. Udskiftning af drivkomponenter efter planen beskytter knastakslen og hele ventiltoget.
Når du er i tvivl, så hold dig inden for den verificerede applikationsmatrix: brug det dokumenterede lapkort til din motorkode i stedet for en visuelt lignende profil fra en anden model.




 闽公网安备 35018102000203 号
