Sprog

En knastaksel, der måler 0,04 mm af det samlede angivne udløb i stedet for grænsen på 0,03 mm, fejler ikke på samlebænken. Den fejler 40.000 km senere, da accelereret lapslid, en timing-korrelationsfejlkode og et comeback, værkstedet betaler for.
Knastaksel sourcing er processen med at specificere lobgeometri, akseldimensioner, materialekvalitet og varmebehandling for en motorfamilie, og derefter kvalificere en leverandør til at gengive disse værdier inden for et dokumenteret tolerancebånd på hver batch. Pris og leveringstid bliver først relevante, når disse værdier er låst på skrift.
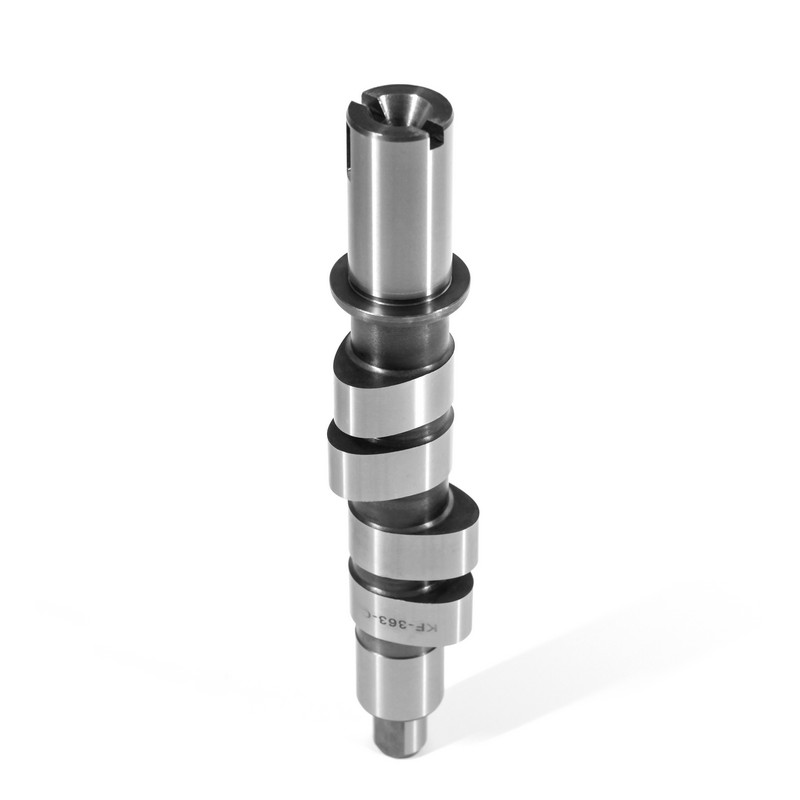
En knastaksel er den roterende aksel inde i en firetaktsmotor, der konverterer krumtapakslens rotation til tidsindstillet ventilbevægelse gennem dens lapper. Fordi hver ventilhændelse er indstillet af lobposition, ændrer en 0,05 mm afvigelse ved næsen eller en ændring på 1 grad i lobadskillelsesvinkel cylinderfyldning, tomgangsvakuum og udstødningsemissioner i stedet for blot at gøre en motor mere støjende.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) har fremstillet knastaksler siden 1999 og sender mere end 2,3 millioner knastakselsæt om året fra en 22.000 kvadratmeter stor fabrik i Susong, Anqing. Dets katalog indeholder mere end 1.400 varenumre på tværs af 800 bil- og 600 motorcykelmodeller, så specifikationsvinduerne nedenfor følger de samme kriterier, som dets ingeniørteam anvender til indgående og udgående inspektion.
Seks af de otte værdier kan kontrolleres med håndværktøj på under ti minutter: lobløft, varighed, lobadskillelsesvinkel, basiscirkeldiameter, akseldiameter og skaftudløb. Hårdhed og kassedybde fuldender sættet og kræver en hårdhedstester i stedet for et mikrometer.
Hver af disse værdier hører hjemme på tegningen. En leverandør, der modtager "det samme som OEM", vil levere en knastaksel, der passer, og en knastaksel, der passer, er ikke det samme som en knastaksel, der stadig holder sin geometri efter 100.000 km termisk cykling.
| Parameter | Typisk acceptbånd | Hvorfor det betyder noget | Verifikationsværktøj |
|---|---|---|---|
| Lobeløft | Nominel plus eller minus 0,05 mm | Indstiller ventilløft, luftstrøm og momentkurve | Kammikrometer ved lapnæsen |
| Varighed ved 0,050 i løft | Nominel plus eller minus 2 grader | Indstiller effektbåndet, tomgangsvakuum og emissioner | Gradhjul med måleur |
| Lobes adskillelsesvinkel | Nominel plus eller minus 1 grad | Styrer ventiloverlapning og cylindertryk | Cam profiler eller timing armatur |
| Grundcirkel diameter | Nominel plus eller minus 0,02 mm | Indstiller ventilspil og hydraulisk løfter forspænding | Mikrometer på tværs af basiscirklen |
| Journal diameter | 0,005 til 0,025 mm løbeafstand | Holder olietrykket og forhindrer anfald | Boringsmåler mod lejehuset |
| Skaftudløb | 0,03 mm maximum total indicated runout | Beskytter timing-nøjagtighed og lejelevetid | V-blokke med måleur |
| Lobe overflade hårdhed | 45 til 62 HRC afhængig af materiale | Modstår næsegruber og slid på lapperne | Rockwell C, tre point pr. batch |
| Kabinedybde på karburerede dele | 0,5 til 1,5 mm | Vægter slidstyrke mod kerne sejhed | Mikrohårdhed krydser på en skåret prøve |
Runout er den værdi, der oftest udebliver fra en indkøbsordre, og det er den hurtigste afvisning at afgøre: To V-blokke og en indikator svarer på spørgsmålet på under to minutter.
Afkølet støbejern dækker personbilsmotorer med moderat løft, nodulært støbejern tilføjer den bøjningsstyrke, der er nødvendig for længere aksler, og karburiseret smedet stål som AISI 8620 bliver standard over 12 mm ventilløft. Materialekvaliteten følger derfor ventilløft og fjederbelastning, ikke køretøjets pris.
Støbte kerner: kølet og nodulært jern
Stålkerner: smedet og samlet
Katalogspørgsmålet følger materialespørgsmålet. Et udvalg organiseret efter køretøjsfamilie og reservedelsnummer lader en køber bekræfte monteringen uden at krydshenvise til tre separate ventiltogsmanualer.
 Knastaksler til biler opført efter køretøjsmærke og varenummer Gennemse automotive knastaksler organiseret efter køretøjsmærke og OEM/referencenummer, og hjælp købere med at bekræfte montering på tværs af en bred vifte af motorfamilier. Se produkt →
Hårdheden verificeres ved lobnæsen, ikke ved journalen: en Rockwell C-test ved tre punkter pr. batch, mod et 45 til 62 HRC-vindue, fanger et underhærdet parti, før det når en motor. Journalaflæsninger er ikke repræsentative, fordi journaler med vilje er blødere end lappens ansigt.
Karburerede knastaksler løber gennem en fast sekvens: normaliser, ru maskine, karburér, bratkøling, temperer mellem 150 og 200 grader Celsius, og slut slibning. Anløbstemperatur er det kontrolpunkt, der er lettest at miste, fordi en ovn, der kører 30 grader varmt, falder overfladehårdheden under vinduet uden at ændre en eneste dimension.
Nitrering er alternativet, hvor forvrængning skal forblive lav. Et nitreret lag på 0,15 til 0,4 mm ved 55 til 60 HRC er tyndere end et karburiseret hus, men der følger ingen quench, så akslen forbliver lige og behøver mindre udretning efter varmebehandling.
Overfladehårdhedsvindue af knastakselmateriale, HRC
Søjler viser den øvre grænse for det specificerede hårdhedsvindue for hvert kernemateriale.
I henhold til IATF 16949:2016 skal en knastakselleverandør have en kontrolplan, en PPAP-fil og sporbarhed af varmepartier for hver forsendelse, og disse tre dokumenter er det, der gør en årlig produktion på flere millioner enheder revideret tilbage til en enkelt ovnbelastning.
Anmod om følgende, før den første produktionsordre frigives:
De samme krav stiller sig inden for virksomhedens rammer for kvalitetskontrol , som følger IATF 16949:2016 og omfatter leverandørrevision i forhold til miljø- og arbejdsstandarder, så en køber arver en revideret kæde i stedet for et enkelt certifikat.
800 automobil varenumre og 600 motorcykel reservedelsnumre dækker de fleste europæiske, asiatiske og nordamerikanske reparationsbehov, men motorkoden, ikke køretøjsmodellen, er det felt, der afgør, om en knastaksel passer.
Europæisk dækning er den klareste test af denne regel. En motorkode kan optræde under tre modelnavne og to cylinderhovedstøbninger, så en katalogindgang skal indtastes på motoren i stedet for mærket; den dækning af det europæiske bilmarked er organiseret på netop det grundlag.
Nordamerikanske og asiatiske applikationer følger samme logik, hvor hvert delnummer er knyttet til en bestemt motorfamilie i stedet for et navneskilt.
 XS6E6250BB FORD Knastaksel Modelspecifik katalogindgang Udforsk denne modelspecifikke FORD knastakselliste, identificeret ved varenummer XS6E6250BB, for engros- og OEM-forsyningsforespørgsler. Se produkt →
Motorcykeldækningen løber op til 600 numre, koncentreret i en-cylindrede og parallel-dobbelte motorer, der bruges på tværs af asiatiske, indiske og sydamerikanske markeder, hvor slid på ventiler er den mest almindelige årsag til, at en knastaksel overhovedet udskiftes.
 HONDA motorcykel knastaksler til OEM udskiftning og ydeevne Gennemse 52 HONDA motorcykel knastaksel varenumre for CB, CG, GL, CBR og XR/CRF-modeller, med OEM-udskiftnings- og ydeevneprofiler plus tilpassede muligheder. Se produkt →
Syv trin adskiller en leverandør, der sender en passende knastaksel, fra en, der sender en knastaksel, som stadig måler inden for tolerance på den tyvende container, og rækkefølgen betyder mere end papirarbejdet.
Lobeløft og basecirkeldiameter. En 0,05 mm fejl i lobløft flytter ventilløftet med 0,05 mm ved ventilen, og en basiscirkel, der er 0,02 mm understørrelse, ændrer den hydrauliske løfters forspænding nok til at påvirke støjen og løfterens oppumpning ved høje omdrejninger.
Støbte kerner til standardudskiftning under 12 mm ventilløft og stålkerner til high-lift eller roller-follower applikationer. Afkølet støbejern ved 45 til 55 HRC håndterer personbilmotorer med fladt tap; karbureret AISI 8620 ved 58 til 62 HRC håndterer belastningerne over det.
Tre kontroller dækker det meste af risikoen: udløb på V-blokke mod en grænse på 0,03 mm, basiscirkel- og akseldiametre med en mikrometer og en bærbar Rockwell C-aflæsning på tre punkter på lobnæsen mod 45 til 62 HRC-vinduet. Anmod om heat-lot-certifikatet for at bekræfte aflæsningerne.
En PPAP niveau 3-fil, en kontrolplan, EN 10204 3.1 materialecertifikater, hårdheds- og kassedybderegistreringer og sporbarhed af varmepartier, der forbinder hver aksel til en ovnladning. IATF 16949:2016 kræver, at disse optegnelser opbevares og produceres på anmodning, hvilket gør et krav til en målbar måling.
Sourcing knastaksler er en måleøvelse, før det er en indkøbsøvelse. Lås de otte værdier, match materialet til at løfte, bekræft hårdheden ved næselappen, og prisforhandling bliver den nemme del.




 闽公网安备 35018102000203 号
