Sprog

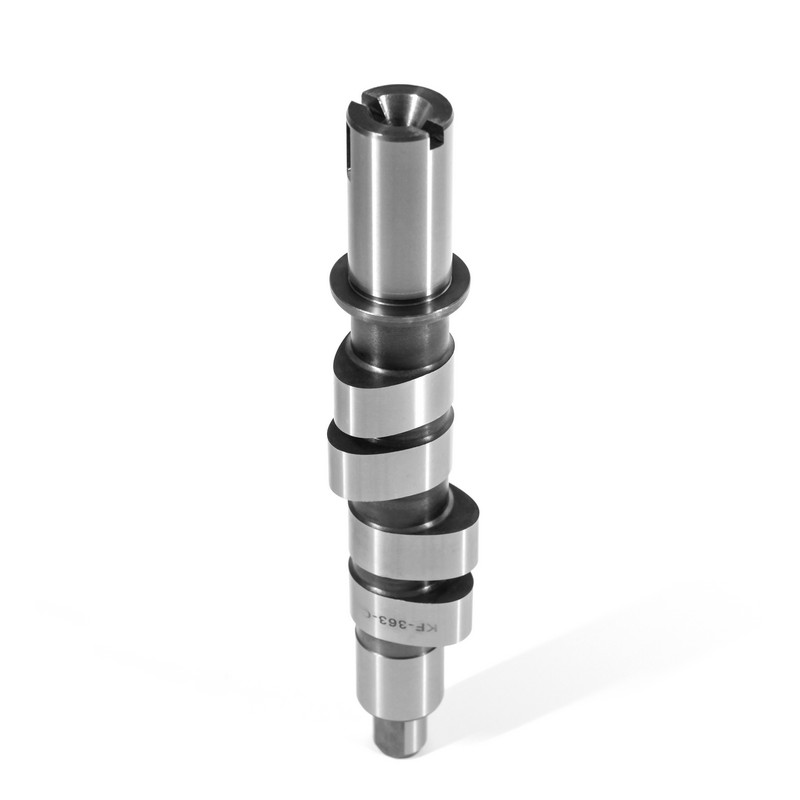
En knastaksel er den mekaniske timing-hjerne i en forbrændingsmotor. Én præcisionsbearbejdet aksel med ægformede lapper bestemmer præcis, hvornår hver indsugnings- og udstødningsventil åbner og lukker, og den beslutning sker på millisekunder. Ved 6.000 rpm åbner hver ventil 50 gange i sekundet; en to-graders fejl i lobe-indfasning reducerer spidseffekten med cirka 5-8 procent, samtidig med at brændstofforbruget øges. Valget af knastakselmateriale, lapprofil og fremstillingstolerance kan være forskellen mellem en motor, der kører stille i 200.000 miles og en, der fejler ved 30.000.
Knastakslen konverterer krumtapakslens rotation til mekanisk timet ventilløft, som styrer luftstrømmen, der kommer ind og ud af hver cylinder. Krumtapakslen driver knastakslen gennem en timingkæde, rem eller gear indstillet til præcis halv krumtapakselhastighed. For hver to omdrejninger af krumtapakslen fuldfører knastakslen en, så indsugnings-, kompressions-, kraft- og udstødningsslag altid stemmer overens med de korrekte ventilpositioner. Hvis denne synkronisering går tabt, mister motoren kompression, slår tilbage gennem indsugningen eller fejltænder gennem udstødningen, afhængigt af hvilken ventilhændelse, der flyttede sig.
Kernedefinition
En knastaksel er en roterende aksel med omhyggeligt slebne flige, der aktiverer motorventiler i fase med stempelbevægelse, hvilket definerer både ventilløft og ventiltiming for hver cylinder i motoren.
Hver lap er en præcis formet excentriker. På basiscirklen holder ventilfjederen ventilen lukket; da lappens høje flanke roterer til kontakt, skubber den ventilen åben. Formen på den excentriske bestemmer motorens vejrtrækning ved hvert omdrejningstal. En tomgang ved 800 rpm har brug for beskedent løft og tidlig lukning af indsugning; den samme motor ved 6.500 o/min har brug for mere løft og længere varighed, så cylinderen kan fyldes ved høj luftstrømshastighed. En lapprofil, der er forkert for begge tilstande, giver dårlig tomgang, flad effekt eller begge dele.
Ventilløft, varighed og lobadskillelsesvinkel er de tre tal, der definerer en motors effektkurve, tomgangskvalitet og drejningsmoment. Lift bestemmer, hvor langt ventilen åbner, varighed angiver, hvor længe den forbliver åben i krumtapakselgrader, og lobadskillelsesvinkel placerer indsugnings- og udstødningsloberne i forhold til hinanden.
Ventilløft styrer størrelsen af den åbning, porten præsenterer for den indgående ladning. En high-lift knast giver mere luft, men den øger også ventilfjederbehovet: Fjederkraften stiger nogenlunde med kvadratet for løftstigning, så en knast med 0,050 i mere løft har brug for væsentligt stivere fjedre, eller ventiltoget flyder ved høje omdrejninger pr.
Varighed bestemmer, hvor effekttoppen lander. En 220-graders indsugningsvarighed holder tomgang jævn og opbygger et stærkt drejningsmoment i den lave ende; en 260-graders varighed flytter kraftbåndet opad og blødgør tomgangen. Lobes adskillelsesvinkel indstiller overlapningsvinduet ved det øverste dødpunkt af udstødningsslaget, når begge ventiler er åbne. En bredere LSA omkring 114-116 grader stabiliserer tomgangsvakuum; en smallere LSA omkring 106-108 grader skærper gasrespons og top-end pull, men kræver mere motorstyringskalibrering.
OEM knastaksel timing er en specifikation, ikke et forslag. Lobepositionstolerancer på produktionsmotorer falder typisk inden for 1-2 grader; at overskride dette vindue reducerer målbart kraften, øger emissionerne og skaber klager om køreegenskaber i marken.
Afkølet støbejern er arbejdshestens materiale til produktion af knastaksler; nodulært støbejern dominerer lastbil- og dieseldrift, og smedet stål er forbeholdt de højeste ventiltogsbelastninger. Hver materialefamilie har en særskilt balance mellem omkostninger, hårdhed og udmattelsesstyrke, og hver materialefamilie behandles forskelligt under fremstillingen.
| Materiale | Overfladehårdhed | Slidstyrke | Pris pr. enhed | Typiske applikationer |
| Afkølet støbejern | 50-55 HRC | Meget godt | Lav | Gadebil, motorcykel |
| Nodulært støbejern | 44-52 HRC | Godt | Moderat | Lastbil, diesel |
| Smedet stål | 55-60 HRC | Fremragende | Høj | Ydeevne, boostet |
Overfladehårdhed fortæller kun en del af historien; dybden af det hærdede lag og hårdhedsgradienten ind til kernen bestemmer, om en lap overlever gentagen høj-kontakt-tryk-kontakt. Lobe-til-løfter-kontakttrykket i stødstangstog kan overstige 700 MPa, hvorfor producenter er afhængige af kølet støbejern med hårdmetalrige overflader eller induktionshærdet stål. Når en knastakselproducent springer over, forkorter eller anvender varmebehandling ujævnt - temperering, karburering eller bratkøling - kan delen se korrekt ud, når den er installeret og stadig svigte tidligt med lapskavning. Varmebehandling er, hvor en stor del af knastakselkvaliteten faktisk fremstilles.
Afstanden mellem knastakslen og ventilerne definerer ventiltogets layout, og hvert layout handler forskelligt med omkostninger, emballage og omdrejningsevne. En motor med overliggende ventil (OHV) holder en enkelt knastaksel i motorblokken; overliggende knastdesign placerer en eller to knastaksler i cylinderhovedet.
Den ene knastaksel i blokken fungerer gennem løftere, stødstænger og vippearme. Layoutet er kompakt og billigt med stærkt drejningsmoment ved lavt omdrejningstal, men trykstangens masse begrænser kontrolleret ventilhandling over omkring 6.000-6.500 omdr./min.
To knastaksler pr. topstykke aktiverer ventilerne direkte. Ventiltogets masse er minimal, hvilket giver de højeste sikre motorhastigheder og gør variabel ventiltiming ligetil. Flere dele, højere produktionsomkostninger, strammere journaltolerancer.
SOHC sidder mellem de to: en enkelt knastaksel pr. hoved, der virker på ventilerne direkte eller gennem korte vippe. Det er mindre komplekst end DOHC og tillader god luftstrøm, men variabel timing er begrænset til at fase den ene knast. Rent praktisk stiller DOHC-hoveder det største krav til præcision af knastakseltap, fordi akslen roterer med motorhastighed i lange, smalle lejetapper.
Udskiftningsbeslutningen starter altid med at matche OE-lappens geometri til hovedstøbningen. KORBOR dækker mere end 800 bil- og 600 motorcykel knastakselmodeller, så produktgrundlaget for denne beslutning er bredt. Købere kan søge direkte gennem automotive knastaksel katalog og den motorcykel knastaksel katalog , der dækker OHV-, SOHC- og DOHC-varianter på tværs af større motorfamilier.
 Brugerdefinerede OEM/ODM motorcykel knastaksel fabrikanter, leverandører Vi er Kina brugerdefinerede OEM/ODM motorcykel knastaksel fabrikanter, leverandører og fabrik, ANHUI KORBOR tilbyder tilpasset motorcykel knastaksel og L... Se produkt →
 Brugerdefinerede blanke bilknastakselproducenter, leverandører Som kinesiske brugerdefinerede blanke bilknastakselproducenter, leverandører og fabrik, tilbyder KORBOR OEM/ODM kølet støbejernsknastaksel, nodulær ... Se produkt →
Lobeløfttolerance, journaludløb og hærdet dybde er de tre målinger, der adskiller en knastaksel, der kører stille i 200.000 miles, fra en, der svigter for tidligt. Produktions knastaksel lobløft holdes normalt inden for 0,025 mm (0,001 in) fra tegningen; journaludløb styres typisk under 0,02 mm. Dårlig udløb skifter ventiltiming fra lob til lob, og viser sig som grov tomgang, før det bliver en hård fiasko. Grundcirklen skal også være fuldstændig koncentrisk med akselaksen; en off-center basecirkel ændrer det statiske ventilslag på hver cylinder og skaber den klassiske en-støjende-cylinder-klage.
KORBORs kvalitetssystem følger IATF 16949:2016 med en nul-defekt-filosofi anvendt på hvert produktionstrin. Virksomheden driver et 22.000 kvadratmeter stort anlæg, afskiber mere end 2,3 millioner knastaksler om året og kører hele produktionskæden fra råemnestøbning til varmebehandling og færdigslibning.
Batch-til-batch-konsistens er den praktiske fordel, der betyder mest for motorbyggere og eftermarkedsdistributører. En ny knastaksel skal gengive den originale udstyrsslibespecifikation nøjagtigt; hvis lobens flankeradius varierer, hvis basiscirklen er ude af rund, eller hvis hærdningsdybden glider, vil motoren ikke holde den beregnede ventiltiming. En dedikeret knastakselproducent, der har fokuseret på denne enkelte komponent siden dens grundlæggelse i 1999 - KORBOR blev etableret som en knastaksel-kun-operation - er placeret anderledes end et almindeligt maskinværksted. Dens virksomhedens historie og produktionsbaggrund forklare, hvorfor ingeniørteamet behandler knastaksler som en specialitet frem for et sideprodukt.
For ingeniørkøbere, der vurderer en potentiel leverandør, er den dokumentation, der betyder noget, ligetil: rapporter om måling af lobprofiler, hårdhedsverifikationsregistre, data om udløbstest og en sporbar proces fra støbning til slutinspektion. Enhver seriøs knastakselproducent burde være i stand til at fremstille disse dokumenter. Leverandører som også styrer støbning in-house, med et dokumenteret kvalitetsstyringssystem , har en tendens til at levere den samme geometri og hårdhed fra parti til parti, hvilket er det, der holder en motors effektkurve stabil over et produktionsforløb.
De seks klassiske tegn på en svigtende knastaksel er, at ventilen tikker, hård tomgang, svagt drejningsmoment i den lave ende, dårlig brændstoføkonomi, belastningsfejl og metalliske partikler i olien. Ingen af disse symptomer er unikke for knastakslen, så diagnosen bør begynde med lapinspektion i stedet for automatisk udskiftning af dele.
Kontrol før installation
Rethedsinspektion er den mest nyttige kontrol før installation. En knastaksel, der er bøjet 0,05 mm, slår sine aksler og kan med tiden trætte cylinderhovedbeslagene. Kontrollerer akslen for rotationsrethed på v-blok armaturer før installation forhindrer en stor andel af for tidlige ventiltogsfejl.
Genslibning er mulig, når kernen forbliver lige og tilstrækkeligt hærdet materiale overlever under lappens overflade. Ydelsesmotorbyggere sliber rutinemæssigt i den situation. For en standardudskiftning er en ny knastaksel det sikreste valg, fordi slibning fjerner en del af det hærdede lag og sænker den langsigtede slidstyrke.
I en korrekt smurt motor med originale ventilfjedre og en intakt timingkæde holder en knastaksel af kølet støbejern normalt mellem 150.000 og 250.000 miles. Tidlig fejl før 100.000 miles er næsten altid forårsaget af utilstrækkelig indbrudssmøring, en kollapset løfter eller forurenet olie snarere end af selve materialet.
De tre dominerende årsager er dårlig smøring ved opstart, for højt ventilfjedertryk og forurenet olie. Hårde partikler, der er fanget mellem lappen og løfteren, fungerer som lapmasse, der sliber den hærdede overflade væk. Dette er grunden til, at oliefilterets tilstand er en af de første ting, der kontrolleres i en undersøgelse af knastakselfejl.
Krumtapakslen omdanner forbrændingstrykket til roterende drejningsmoment og driver knastakslen gennem en tandkæde eller gearsæt. Knastakslen styrer kun ventilhændelser og bærer ingen forbrændingsbelastning. En bøjet krumtapaksel producerer vibrationer og lavt olietryk, mens en slidt knastaksel ændrer luftstrøm og ventiltiming; de to fejler med meget forskellige symptomsæt.




 闽公网安备 35018102000203 号
