Sprog

At knastaksler kan komme fra samme tegning og stadig opføre sig meget forskelligt i service. Man holder sin lapprofil i tusindvis af miles; den anden udvikler pitting, støjende løftere eller et lavt olietryk klager efter et par måneder. Forskellen er sjældent synlig udefra. Den sidder i delens materialekvalitet, varmebehandling, geometri og overfladeintegritet. Så hvordan tester du bilknastakselkvalitet? Det pålidelige svar er at kombinere hårdheds-, dimensions-, runout-, overfladefinish- og revnedetekteringstjek i stedet for at stole på en hurtig visuel gennemgang.
Start med konklusionen: en knastaksel er kun acceptabel, når dets materiale, hårdhed, lobløft, akselgeometri, rethed og overfladefinish alle opfylder den originale motorspecifikation. En skinnende knastaksel med en ubekræftet varmebehandling er et gamble. En knastaksel med korrekte dimensioner, men dårlig overfladefinish kan stadig ødelægge og følger inden for et par tusinde miles. Testmetoden har betydning, fordi hver kontrol fanger en anden fejltilstand.
Der skabes ikke stabil kvalitet ved slutinspektion. Det er indbygget i leverandørens materialevalg, varmebehandling og bearbejdningsproces. Derfor bør købere lede efter en producent, der gør sig gældende kvalitetskontrol fra støbning til færdigt produkt frem for at behandle inspektion som en eftertanke.
En effektiv kvalitetsevaluering dækker fem områder. Sammen afslører de, om en knastaksel, vil sandsynligvis overleve normal motordrift, holde ventilationen og modstå ved de højest belastede kontaktpunkter. Tabellen nedenfor opsummerer de kontroller, et værksted eller en køber kan udføre.
| Tjek | Fælles metode | Typisk acceptreference | Hvad det fanger |
|---|---|---|---|
| Materiale | Metallurgisk analyse, trykverifikation | Kvalitet og mikrostruktur matcher OEM-specifikationen | Forkert legering, støbefejl, mikrostrukturfejl |
| Hårdhed | Rockwell C eller Brinell test | Lobenæse og journaloverflade inden for det specificerede område | Svag eller ujævn varmebehandling |
| Lobe profil | Skiveindikator, CMM, lobe komparator | Lobeløft og basiscirkel inden for den tilladte printtolerance | Slibefejl, slidt mester, forkert profil |
| Journaludløb | V-blokke og måleur | Total angivet udløb inden for leverandørtolerance, ofte under 0,025 mm | Bøjet aksel, bearbejdningsafbøjning, dårlig rethed |
| Overflade finish | Ruhedstester, visuel inspektion | Ra-værdien opfylder printkravet | Slibebrænding, grubetæring, dårlig tilbageholdelse af oliefilm |
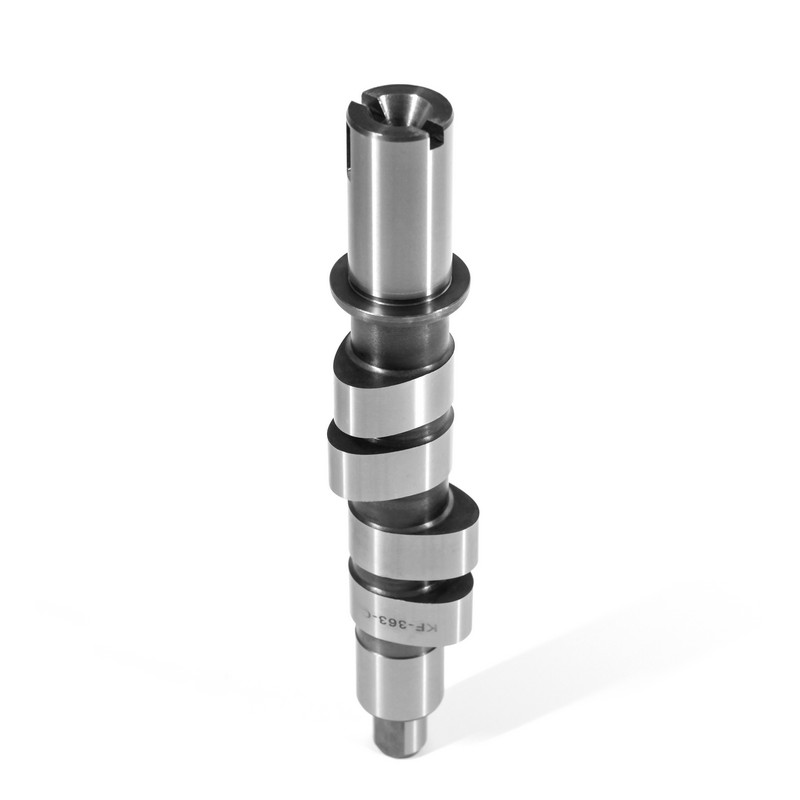
Knastakselmateriale bestemmer grænsen for slidstyrke og udmattelsesstyrke. Almindelige bilknastakselmaterialer omfatter kølet støbejern, nodulært støbejern og hærdet legeret stål. Hver har en forskellig respons på varmebehandling. En poleret og ætset prøve sat under et mikroskop vil vise den sande struktur: hærdet stål skal vise hærdet martensit, mens afkølet støbejern skal vise en hård carbidstruktur på overfladen.
Varmebehandlingsfejl er svære at få øje på udefra. En knastaksel kan se perfekt bearbejdet ud, men har stadig en blød næse, fordi kabinetdybden var for lav. Derfor er materiale- og procesverifikation det første skridt. Hvis leverandøren ikke kan levere et materialecertifikat eller procesregistrering, arbejder resten af inspektionen med ufuldstændige oplysninger.
Hårdhed er den mest direkte indikator for varmebehandlingskvalitet. Til bilknastaksler er Rockwell C almindeligt for hærdet stål, mens Brinell ofte bruges til støbejern. Afhængigt af materialet er lobnæsehårdheden typisk angivet mellem 45 og 58 HRC. Det nøjagtige mål skal altid komme fra den originale komponenttegning i stedet for et generisk nummer.
Mål mindst næsen af indsugningssløjfen, næsen af udstødningssløjfen og en akseloverflade. En stor variation mellem lapper peger på ujævn varmebehandling eller forvrængning under bratkøling. For eksempel, hvis erstatningen er en Udskiftning af Nissan knastaksel , sammenligne aflæsningen på hver lap i stedet for at antage, at batchen er ensartet.
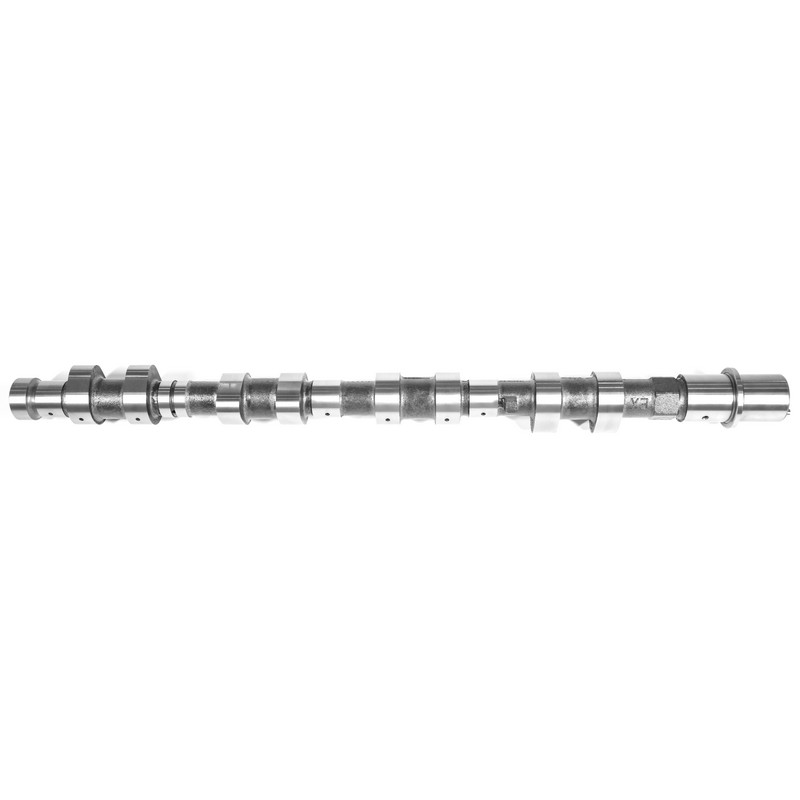 Engros bil knastaksel-NISSAN-13020AD212 Leverandører, Producenter, Firma ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros NISSAN-Car knastaksel-13020AD212 leverandører, producenter og firmaer, vi tilbyder NISSAN-... Se produkt →
Lobeprofilen styrer ventilåbning, lukning og løft. Hvis profilen er forkert, kan ventilationsændringer, effektfald og stempel-til-ventil-afstand forsvinde på motorer med høje omdrejninger. Brug et kalibreret mikrometer, måleur eller koordinatmålemaskine til at kontrollere journaldiameter, lobløft, basiscirkelradius og positionen af timingmærket.
Produktionsknastaksler holder normalt til en akseldiametertolerance på omkring ±0,025 mm fra printet. Lobeløftstolerancer øvelse af applikationen; præstationsprofiler kan holdes strammere end aktieprofiler. A Ford knastaksel udskiftning skal matche den originale basiscirkelradius og lobløft inden for samme tolerance, ikke blot passe ind i lejeboringen.
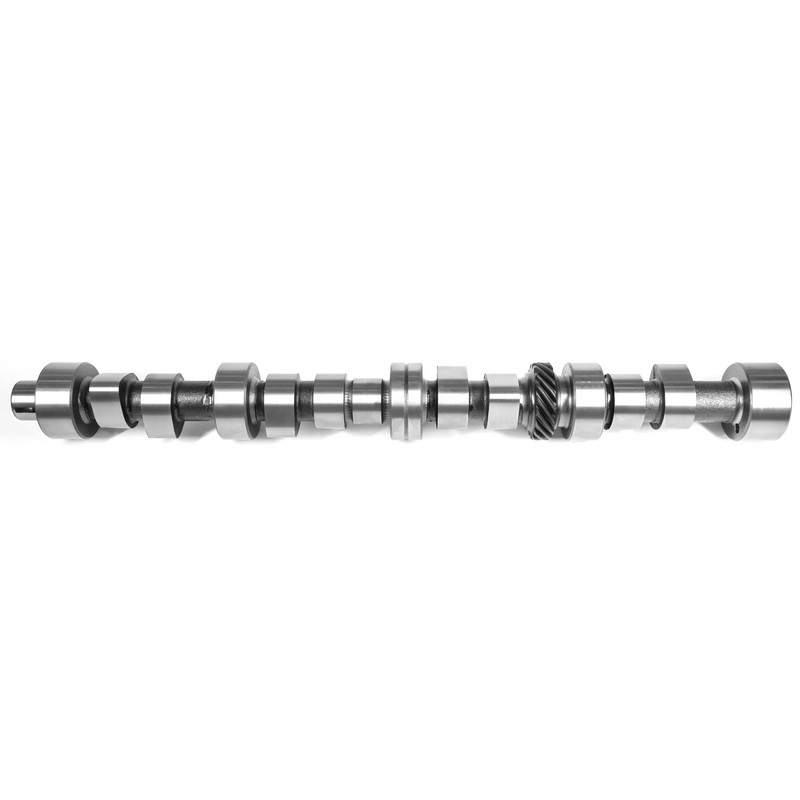 Engros bil knastaksel-FORD-C7NN6250B Leverandører, Producenter, Firma ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros FORD-Car knastaksel-C7NN6250B leverandører, producenter og firmaer, vi tilbyder FORD-Car c... Se produkt →
Retheden kontrolleres ved at støtte knastakslen på V-blokke ved endetapperne og dreje den mod en måleur. Centerjournalen viser normalt den højeste runout. For de fleste bilknastaksler er en samlet angivet udløb under 0,025 mm en praktisk acceptgrænse, men udskriften bør altid konsulteres.
Overdreven udløb forårsager ujævn belastning af løfteren, støjende drift og for tidligt slidt på taperne og følgerne. I alvorlige tilfælde kan en bøjet knastaksel også påvirke signalet fra knastakselpositionssensoren. Runout er en af de hurtigste kontroller at udføre, og den bør aldrig springes over på en udskiftningsdel.
Overfladefinishlen påvirker, hvor godt knastaks fastholder en oliefilm. En ru lapoverflade fremskynder slidt på følgeren og kan producere en tikkende lyd kort efter installationen. For bilknastaksler er tappen og lobens overfladeruhed ofte specificeret i intervallet 0,2 til 0,8 µm Ra afhængig af anvendelsen.
Afslutning alene er ikke nok. Slibeforbrændinger og mikrorevner kan være til stede på en tilsyneladende glat del. Magnetisk partikelinspektion anvendes på stålknastaksler, mens farvepenetrant er et almindeligt alternativ til støbejern. Hvis en knastaksel er blevet slebet for aggressivt, kan overfladen opnå en høj hårdhed, men indeholdende overfladiske revner, der åbner sig under belastning. Revnedetektering er den eneste pålidelige måde at bekræfte, at slibningsprocessen ikke beskadiget materialet.
Det bedste tidspunkt at fange en dårlig knastaksel er før den kommer ind i motoren, ikke efter at den er begyndt at larme. En simpel indgående inspektionsrutine giver dig de samme informationer, som en produktionsleverandør bruger til at frigive et parti. Følgende kontroller er praktiske for en motorbygger, et værksted eller en kvalitetsafdeling.
Hvis nogen aflæsning falder uden for det originale udstyrs print, afvis knastakslen før montering . Små afvigelser kan se acceptable ud, men de ændrer ventilbevægelse og kontaktspænding i en motorkomponent, der kører ved høj hastighed.
Når du modtager en Toyota udskiftning af knastaksel , tilføj runout-aflæsningen og overfladeruhedsresultater til din indgående inspektionspost. Det giver dig en klar baseline, hvis en motor senere udvikler et ventiltogsproblem.
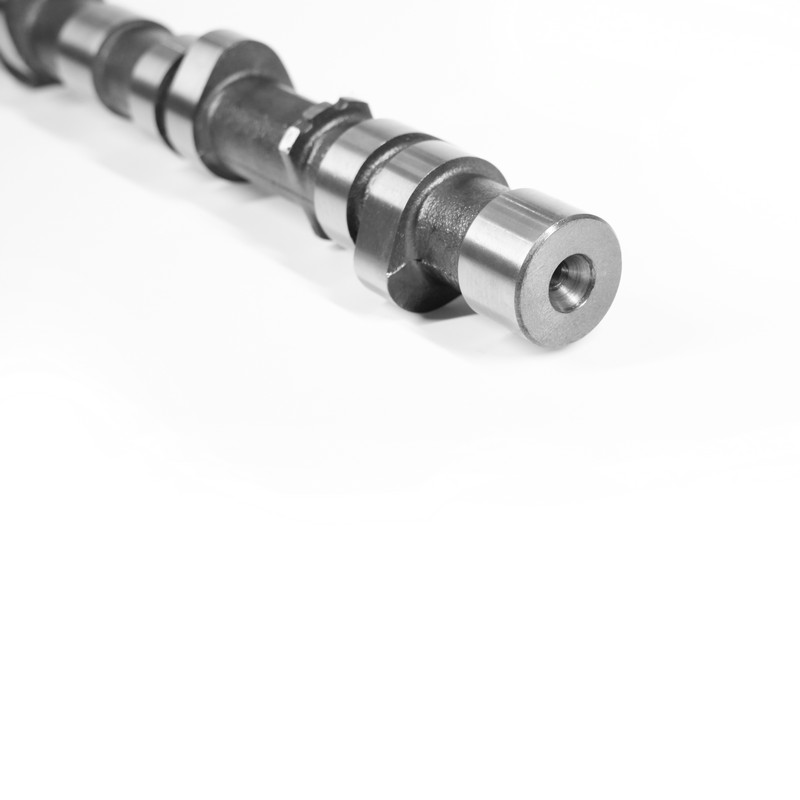 Engros bil knastaksel-TOYOTA-KB-014 Leverandører, Producenter, Firma ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros TOYOTA-Car knastaksel-KB-014 leverandører, producenter og firmaer, vi tilbyder TOYOTA-Car ... Se produkt →
Konsistente testdata er produktionsbevis, ikke papirarbejde. En leverandør, der kan vise hårdhedsaflæsninger på tværs af lapperne, udløbsværdier for hvert tidsskrift og et materialecertifikat, kører kontrollerede processor. En leverandør, der kun tilbyder en glat overflade og en lav pris, beder dig om at acceptere risikoen for, at materialet eller varmebehandlingen ikke blev håndteret korrekt.
For en bilknastaksel omfatter det relevante kvalitetsbevis og certificeret IATF 16949 kvalitetsstyringssystem , dokumenterede inspektionsoptegnelser og testudstyr, der er kalibreret og sporbart. Den samme logik gælder for produktions- og inspektionsproces : en del, der er produceret på en dedikeret knastakselfabrik med dokumenteret proceskontrol, kan verificeres lettere end en af ukendt oprindelse.
Hos KORBOR er knastaksler den eneste produktlinje, hvilket betyder, at processen ikke fortyndes af ikke-relaterede dele. Med mere end to årtiers knastakselfremstilling, en one-stop-proces fra blankstøbning til færdigt produkt og over 800 bilknastakselmodeller, behandler virksomhedens kvalitetstest som en kontinuerlig funktion snarere end en endelig port. Når du tester en knastaksel med ovenstående metoder, stiller du de samme spørgsmål, som en seriøs leverandør bør stille på hver batch: Er materialet korrekt? Er hårdheden stabil? Passer hver omgang til printet? Er overfladen sikker at løbe? En del, der består disse kontroller, er klar til motoren.




 闽公网安备 35018102000203 号
