Sprog

Tre knastakselleverandører leverede prøver til en mellemstor motorfabrikant. Leverandør A bestod Rockwell hårdhed på alle 12 prøveemner. Leverandør B producerede tre lapper med udløb over 0,05 mm. Leverandør C missede leveringsvinduet med seks dage. Køberen havde ingen objektive rammer til at veje disse resultater op mod hinanden. Pålidelig leverandørvalg begynder med et hurtigt sæt tekniske og kommercielle kriterier, og denne artikel giver præcis det.
Pålidelighed i fremstilling af knastaksel er defineret som evnen til at holde materialesammensætning, varmebehandling, bearbejdningsstolerancer og kvalitetsinspektion inden for samme kontrolgrænser på tværs af hvert produktionsparti.
Grundmaterialet bestemmer hærdbarheden. En sporelementvariation på 0,03 procent i kulstofindhold kan ændre kernehårdheden med flere HRC-punkter. Varmebehandling giver knastlapper deres slidstyrke. Forskellen mellem en 100.000 km knastaksel og en 250.000 km knastaksel er normalt i denne proces. Bearbejdningspræcision påvirker ventiltiming, og en 1-grads lobfasefejl kan flytte en motors ydeevnekurve mærkbart.
Evalueringsleverandører i forhold til disse fire kriterier skriftligt med prøvetest og revisionsbevis, før du afgiver en mængdeordre.
Smedede eller kølede støbejernsemner bør komme fra et verificeret støberi. Spørg efter certifikatet for kemisk sammensætning for hver varme. Leverandøren bør også levere teststænger til verifikation af trækstyrke og hårdhed. Dette er det første sted, hvor substandard blanks skaber langsigtet garantirisiko.
Knastlobens overfladehårdhed skal være 55 til 62 HRC for kølet støbejern, med kassedybde på 1,5 til 3,0 mm for carbonitrerede stålaksler. Disse værdier skal fremgå af leveringsrapporten. Hvis en leverandør ikke kan oplyse varmebehandlingsparametre, skal du gå videre til den næste kandidat.
Tolerancen for journalens udvendige diameter skal være ISO h6 eller bedre. Udløb mellem lejetapper skal være under 0,03 mm efter færdigslibning. Bed om en Cpk-analyse af lapprofil og journaldimensioner. En Cpk-værdi under 1,33 betyder, at bearbejdningsprocessen ikke kører i statistisk kontrol.
IATF16949 er basiscertificeringen til fremstilling af knastaksel til biler. Anmod om certifikatnummeret, og bekræft det hos det attesterende organ. Kvalitetssystemet skal omfatte inspektion af indgående materiale, kontrolpunkter i processen, afsluttende dimensionskontrol og hårdhedstestning. Sporbarhed fra færdig del til støbevarmenummer er obligatorisk.
| Kriterium | Hvad skal verificeres | Hvorfor det betyder noget | Rødt Flag |
| Materiale kemi | Certifikat for hver varme | Styrer hærdbarhed og udmattelseslevetid | Intet certifikat tilgængeligt |
| Varmebehandling | Overfladehårdhed, kassedybde, mikrostruktur | Bestemmer slidstyrken | Hårdheden varierer mere end 3 HRC mellem batch |
| Bearbejdning | Runout, journaltolerance, lobeprofildata | Indstiller ventiltiming og lejebelastning | Ingen Cpk-data om kritiske dimensioner |
| Kvalitetssystem | IATF16949 certifikat, inspektionsoptegnelser | Definerer batch-konsistens | Ingen kvalitetsplan på produktionsniveau |
Batchkonsistens og rettidig levering er lige så vigtig som materialekvalitet i knastakselfremstilling. En leverandør, der ikke kan opretholde stabil produktion på tværs af 10.000 enheder, vil skabe downstream-lagerproblemer, der opvejer eventuelle materialebesparelser.
Spørg efter kapacitetskalenderen og den aktuelle leveringstid, før du afgiver en mængdeordre. En leverandør med ledig kapacitet i den rigtige periode vil oplyse det ærligt. En, der skjuler kapacitetsproblemer, vil ofte acceptere enhver tidsplan og så gå glip af den.
De røde flag nedenfor vil dukke op i et mislykket leverandørforhold næsten hver gang. Hvis en kandidat viser nogen af dem, skal du eskalere due diligence, før du forpligter dig.
Brug sekvensen med fem trin nedenfor til at konvertere leverandørløfter til verificerbare beviser. Hvert trin bortfiltrerer en anden klasse af fejl.
Se den kvalitetskontroltilgang hos Anhui KORBOR Machinery Co., Ltd. for de samme revisionspunkter fra en producents perspektiv. Den produktionsanlæg oversigt demonstrerer, hvordan vertikal integration opbygges i praksis.
Anhui KORBOR Machinery Co., Ltd. har fokus på knastaksler i 25 år, og virksomhedens produktionssystem stemmer overens med ovenstående kriterier. Den integrerer støbning af emner, varmebehandling og finishbearbejdning på én 28.000 kvadratmeter stor grund med 22.000 kvadratmeter værkstedsplads og årlig levering på mere end 2,3 millioner knastaksler. Anlægget opererer under IATF16949:2016 og følger en nul-defekt-filosofi på tværs af 1.400 plus knastakselmodeller.
KORBOR producerer knastaksler til en bred vifte af bilmotorer. Tre eksempler fra produktsortimentet nedenfor viser det niveau af applikationsspecifik konstruktion, som købere bør forvente af en pålidelig producent.
 BC3Z6250B 6,2 L 379 Cu. I. V8 FLEX DOHC Se produkt →
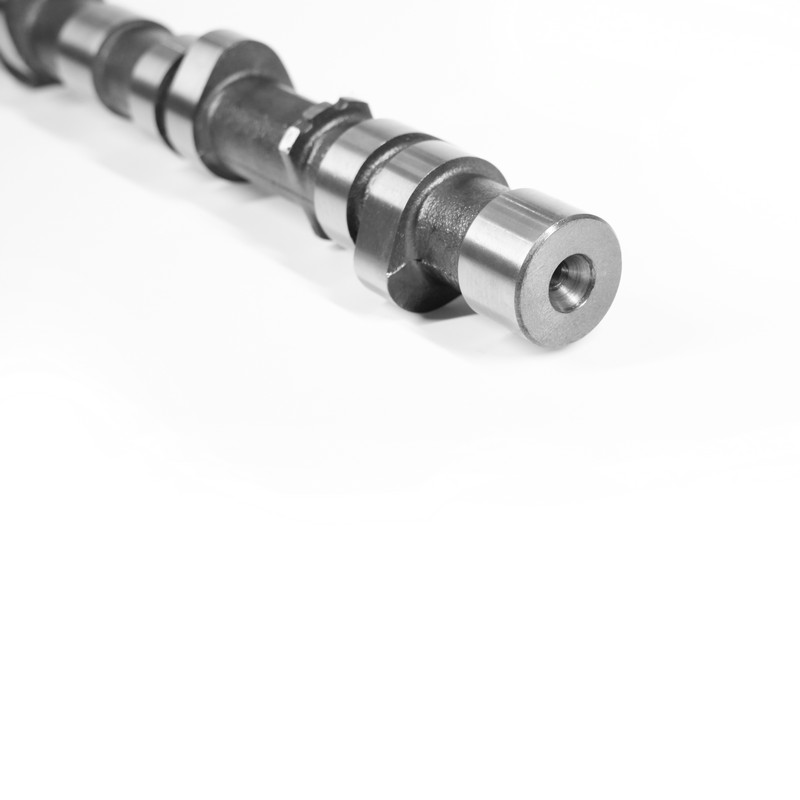 KB-014 Bilknastaksel-TOYOTA-KB-014 er en præcisionskonstrueret motorkomponent designet specielt til Toyota-motorventilationssystemer. Det hende... Se produkt →
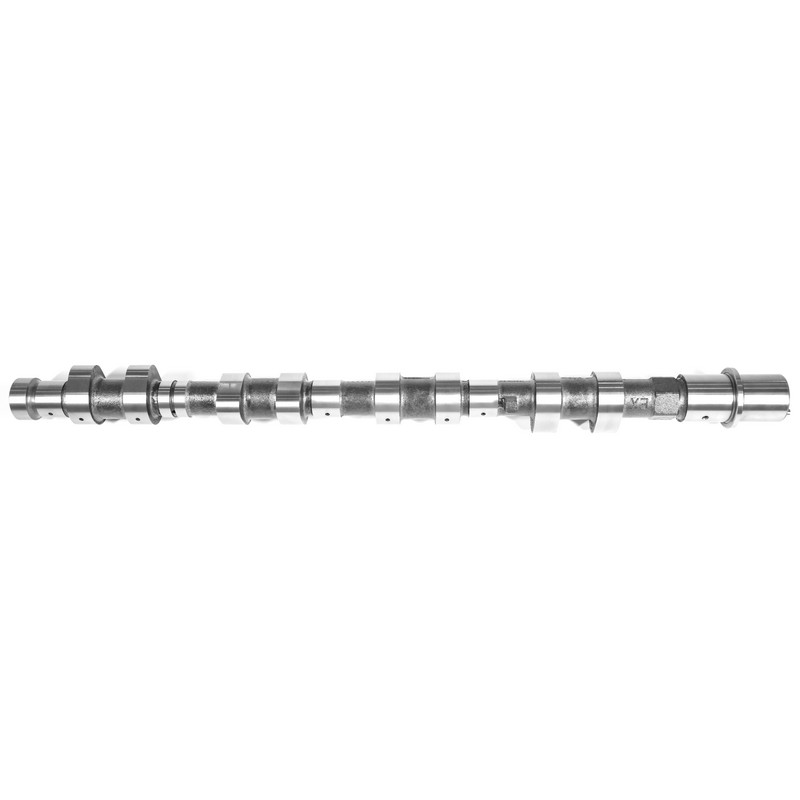 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Se produkt →
Den vigtigste faktor er batch-konsistens, ikke den første prøve. En producent, der holder varmebehandlingsparametre, bearbejdningsstolerancer og sporbarhed konstant på tværs af hvert produktionsforløb, er den, du kan stole på for volumenforsyning.
Bed om IATF16949-certificering, anmod om Cpk-data om lobprofiler og journaldimensioner, og kør en pilotbatch på 20 til 50 enheder med dimensions- og hårdhedsrapporter. Revidér derefter fabrikken, hvis det er muligt, for at bekræfte, at kvalitetssystemet er aktivt, ikke kun papirbaseret.
Afkølet støbejern er standard til personbiler og lette lastbiler. Smedet stål eller carbonitrerede emner passer til højbelastnings- eller ydeevnemotorer. Leverandøren bør anbefale et materiale baseret på din motors belastningsprofil og driftscyklus i stedet for at vælge én mulighed.
Pålidelighed etablering af leverandørens proceskontrol, ikke landet. Knastakselproducenter i Kina med IATF16949-certificering, en vertikal integreret produktionslinje og konsekvent eksporterfaring kan producere knastaksler til internationale tolerancer og specifikationer.




 闽公网安备 35018102000203 号
