Sprog

En knastaksel, der måler 0,03 mm uden for sin lob-løft-tolerance, falder stadig ind i cylinderhovedet og drejer stadig med hånden. Den vil ikke overleve 60.000 km service. Den reelle afstand mellem en OEM-knastaksel og en eftermarkedsknastaksel dukker aldrig op ved deletælleren, fordi den lever i hårdhedsvinduer, udløbsgrænser, trigger-hjuls geometri og procesdokumentationen, der følger den færdige aksel ud af fabrikken.
En OEM knastaksel er produceret efter en motorproducents frigivne tegning under en PPAP-godkendt proces, mens en eftermarkedsknastaksel er produceret til en katalogmonteringsliste. Begge kan komme ud af den samme slibelinje og stadig opføre sig forskelligt under drift, fordi kun en af dem er bundet til et kontrolleret sæt kritiske egenskaber.
Definition: En OEM knastaksel er en produktionsknastaksel, der er frigivet af motor- eller køretøjsproducenten og bygget af en tier-1- eller tier-2-leverandør mod en kontrolleret tegning, understøttet af PPAP-dokumentation, materialecertificering og sporbarhed til varmenummeret. En eftermarkedsknastaksel er en udskiftningsknastaksel frigivet mod en monteringsapplikationsliste snarere end et motorprogram.
Eftermarkedet er ikke ét kvalitetsniveau. Den opdeles i tre bånd, der adskilles rent, når du beder om de rigtige dokumenter.
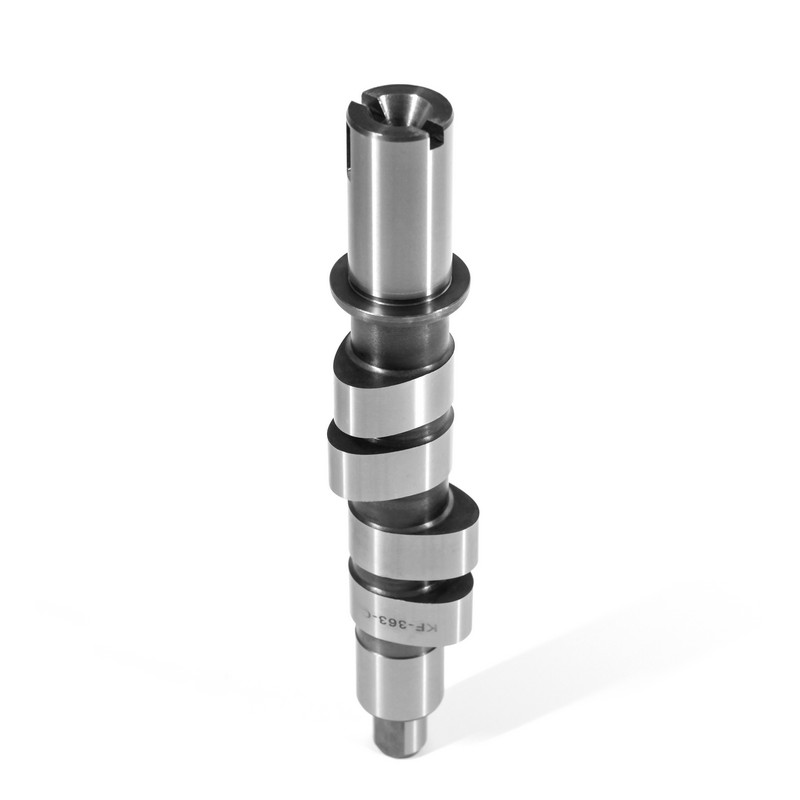
Anhui KORBOR Machinery Co., Ltd., der handler under KORBOR-mærket fra Susong Economic Development Zone i Anqing, Anhui-provinsen, kører begge kanaler fra én fabrik: 800 bilknastakselmodeller og 600 motorcykelknastakselmodeller, mere end 1.400 varenumre i alt, fremstillet under IAT 2016949:106949:1069. Den dobbelte struktur er almindelig blandt kinesiske knastakselproducenter, og det forklarer, hvorfor en leverandør kan angive to meget forskellige priser for det samme varenummer.
Lobehårdhed og basiscirkeludløb adskiller OEM-knastaksler fra eftermarkedets knastaksler hurtigere end nogen anden måling, fordi begge er indstillet ved varmebehandling og slibekontrol snarere end af designtegningen.
Arbejdsfladen på en knastaksel er lobnæsen, og den skal modstå pitting og slid i hele motorens levetid. Kølede støbejernsknastaksler er typisk specificeret mellem 48 og 55 HRC ved loben, mens induktionshærdede stålknastaksler normalt bærer en kasse på 1,0 til 2,5 mm ved 50 til 58 HRC.
| Inspektionssted | OEM produktion knastaksel | OE-ækvivalent eftermarked | Budget genopbygning karakter |
| Lobehårdhed, afkølet støbejern | 48 til 55 HRC | 44 til 52 HRC | 38 til 45 HRC |
| Induktionshærdet kassedybde | 1,0 til 2,5 mm | 0,8 til 1,8 mm | 0,5 til 1,0 mm |
| Grundcirkelløb, maksimum | 0,02 mm | 0,03 mm | 0,05 til 0,08 mm |
| Journaldiameter tolerancebånd | 0,015 mm | 0,02 til 0,03 mm | 0,05 mm |
| Lobe overfladeruhed | Ra 0,4 til 0,6 mikrometer | Ra 0,6 til 1,0 mikrometer | Ra 1,0 til 1,6 mikrometer |
| Batch sporbarhed | Varmenummer, varmebehandlet batch, formalingsdato | Batch og dato | Ikke tilgængelig |
Runout er det tal, der fanger købere ud. En knastaksel med 0,06 mm basiscirkeludløb passer stadig, roterer stadig og passerer stadig en visuel kontrol, men den skifter ventiltiming for hver omdrejning, belaster knastpositionssensoren ujævnt og slider tapperne på den ene side. Konsekvensen viser sig inden for det første serviceinterval, ikke på testbænken.
Hårdhedsdata er hvor en leverandørs procesdisciplin bliver synlig. En kontrolleret proces producerer hårdhedsaflæsninger fra hver varmebehandlende batch, mens en kontrolleret prøve producerer én god rapport. Spørg efter produktions-batch-aflæsninger, spørg, hvor på lappen de er taget, og spørg, hvordan aflæsningerne er arkiveret. En dokumenteret kvalitetskontrolprogram er det, der gør disse tal reproducerbare uge efter uge.
 XS6E6250BB Ford Engine Knastaksel fra KORBOR Engrossalg af Ford knastaksel med varenummer XS6E6250BB; nyttig til indkøbsforespørgsler ved evaluering af leverandørdokumentation og interfacetilpasning. Se produkt →
Kompatibilitetsfejl på knastaksler kommer fra grænsefladerne omkring lappen, ikke fra selve lapprofilen. To knastaksler med identisk løft og varighed kan stadig være uforenelige i samme cylinderhoved.
En monteringsliste bekræfter, at en knastaksel bolter sig i. Den bekræfter ikke, at motoren kører korrekt.
 14200-R70-A11 Honda Knastaksel Engrosliste Honda knastaksel varenummer 14200-R70-A11 tilbydes til engros; nyttig til at identificere komponenten, før der anmodes om monterings- og kvalitetsdokumentation. Se produkt →
Et OEM-knastakselprogram kræver normalt indsendelse af PPAP niveau 3, IATF 16949:2016-certificering og proceskapacitet på Cpk 1,67 eller højere på kritiske egenskaber såsom lobløft og akseldiameter. Eftermarkedsprogrammer giver ofte afkald på PPAP, men de fysiske procestrin ændres ikke.
knastakselsæt leveret hvert år fra en 28.000 kvadratmeter stor grund med 22.000 kvadratmeter anlæg på en one-stop-rute fra blankstøbning til inspiceret færdig knastaksel.
For tilpasset knastaksel udvikling , vertikal integration betyder mere end katalogstørrelse. En lapprofilændring fremtvinger normalt en matchende ændring i emnedesign og varmebehandling, og leverandører, der kun sliber købte emner, har et smalt korrektionsvindue, når en første artikel mangler tegningen.
OEM-programmer vinder på dokumentation og garantidækning, mens eftermarkedsforsyning vinder på ordrestørrelse og leveringstid. Ingen af kanalerne er automatisk billigere, når først ingeniørtiden på begge sider er talt.
OEM og OES-program
Eftermarkedskanal
Efterspørgsel efter motorcykelknastaksel opfører sig anderledes end efterspørgsel efter biler. I Indien, Indonesien, Thailand og Filippinerne er udskiftningsvolumen på 100 cc til 150 cc pendlermotorer langt større end noget enkelt OEM-motorprogram, hvilket er grunden til, at motorcykeleftermarkedet har den dybeste katalogdækning af enhver knastakselkategori, og hvorfor prispresset der er højest.
 YAMAHA 4GT-E2170-01 Motorcykel knastaksel fra KORBOR Engros Yamaha motorcykel knastaksel liste for 4GT-E2170-01 delen; nyttig til eftermarkedsindkøb og anmodning om dokumentation med batchsporbarhed. Se produkt →
Fem dokumenter besvarer spørgsmålet om, hvorvidt en knastakselleverandør kan holde OEM-niveau kvalitet: hårdhedsaflæsninger med den angivne måleplacering, en udløbsrapport fra en produktionsprøve, Cpk-data om lobløft og akseldiameter, triggerhjulets tegning og sporbarhed på batchniveau.
Nej. Kvalitet er fastsat af den specifikation, leverandøren arbejder efter, ikke af salgskanalen. En OE-ækvivalent eftermarkedsknastaksel holdt til 44 til 52 HRC, 0,03 mm maksimal basiscirkeludløb og en dokumenteret varmebehandlet batch opfylder det samme holdbarhedsmål som en produktionsdel. Budgetbåndet fik ry, fordi det bevidst er bygget efter en løsere specifikation.
Ja, når tre forhold gælder på samme tid: lappehårdhed inde i et 48 til 55 HRC-vindue, en induktionshærdet eller karburiseret kasse på mindst 1,0 mm og basiscirkeludløb på eller under 0,02 mm. Disse tre tal bestemmer levetiden langt mere end varenummeret, der er trykt på æsken.
Udløserhjulet forårsager de fleste af disse tilfælde. Tandantal, indeksvinkel eller luftgab adskiller sig fra originalen, så motorkontrolmodulet rapporterer en cam-to-crank korrelationsfejl, mens selve motoren er mekanisk sund. Kontroller hjulgeometrien i forhold til den originale aksel før installation.
Materialecertificering, varmebehandlet batch-registrering, dimensionsrapport, hårdhedsaflæsninger og et sporbart lotnummer. IATF 16949:2016 kræver, at disse optegnelser forbliver genfindelige i delens produktionslevetid, og OEM-kunder reviderer dem under leverandørgennemgange.
Indkøb eller udskiftning af en knastaksel er en målingsbeslutning, før det er en købsbeslutning. Bekræft lappens hårdhed, basiscirkeludløb, kassedybde og triggerhjulets geometri skriftligt, og prisforskellen mellem to tilbud vil normalt matche afstanden mellem specifikationerne bag dem i stedet for metallet i kassen.




 闽公网安备 35018102000203 号
