Sprog

Når en benzinmotor begynder at køre ujævnt i tomgang, mister træk over 4.000 omdrejninger i minuttet eller klaprer fra ventildækslet, er bilens knastaksel normalt den første del, der skal inspiceres. Denne ene aksel styrer hver indsugnings- og udstødningsventilhændelse, og en lille afvigelse i lobgeometrien viser sig straks i drejningsmoment, emissioner og ventiltogstøj.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) har udelukkende fremstillet knastaksler siden 1999 og driver en 28.000 kvadratmeter stor produktionsbase i Anqing, Anhui-provinsen. KORBOR leverer mere end 800 bilknastakselmodeller til benzinmotorer på tværs af asiatiske, europæiske og nordamerikanske platforme, og det leverer over 2,3 millioner knastakselsæt til globale kunder hvert år.
Knastakslen bestemmer, hvornår indsugnings- og udstødningsventilerne åbner og lukker, hvilket gør den til den mest indflydelsesrige komponent for motorens åndedræt, drejningsmoment og emissionsadfærd i en benzinmotor.
Tre tal definerer hver produktionsknastaksel: ventilløft, varighed og lobadskillelsesvinkel (LSA). Løft er, hvor langt ventilen åbner. Varighed er antallet af krumtapakselgrader ventilen forbliver åben. LSA er vinkelforskydningen mellem indsugnings- og udstødningslobene. Ændring af en af dem flytter kraftbåndet. En benzinmotor til produktion bruger konservative profiler, der er tunet til lave køreegenskaber, stabilitet i tomgang og emissioner; en præstationsprofil ville ofre tomgangskvalitet og drejningsmoment ved lavt omdrejningstal.
Hver lobspids bærer ventilfjederbelastningen gennem løfteren eller vippearmen, hvilket skaber koncentreret kontakttryk ved moderat motorhastighed. Lappens overfladehårdhed er det primære forsvar mod pitting, skrammer og aftørring af lap. Når en knastaksel svigter, er det næsten altid et hårdhedsproblem snarere end et geometriproblem.
Afkølet støbejern er standardmaterialet til masseproducerede benzinmotorknastaksler, fordi det kombinerer en hård lapoverflade med den laveste enhedspris; smedet legeret stål forekommer kun, hvor vedvarende drift med høje omdrejninger kræver højere udmattelsesbestandighed.
| Materiale klasse | Hærdende tilgang | Typisk hårdhed | Hovedanvendelse |
| Afkølet støbejern | Kuldestøbning i lappens ansigt | 45-55 HRC | Mainstream personbilsmotorer |
| Nodulært støbejern | Austenitiserende og induktionshærdning | 42-52 HRC | Turboladede motorer med højt drejningsmoment |
| Smedet legeret stål | Karburering eller nitrering | 58-62 HRC | Højt omdrejningstal og højtløftende motorprogrammer |
Typisk lapoverfladehårdhed efter materiale
Afkølet støbejern producerer et hårdt lag direkte på lapfladen under støbningen, hvilket er den mest økonomiske vej til en holdbar lap i en motor, der bruger det meste af sin levetid under 6.000 o/min. Nodulært støbejern tilføjer slag- og træthedsmodstand for motorer, der kører højere cylindertryk, såsom turboladede benzinenheder. Smedede stålemner koster mest, men overlever vedvarende høje omdrejningstal med aggressive ventilfjederhastigheder.
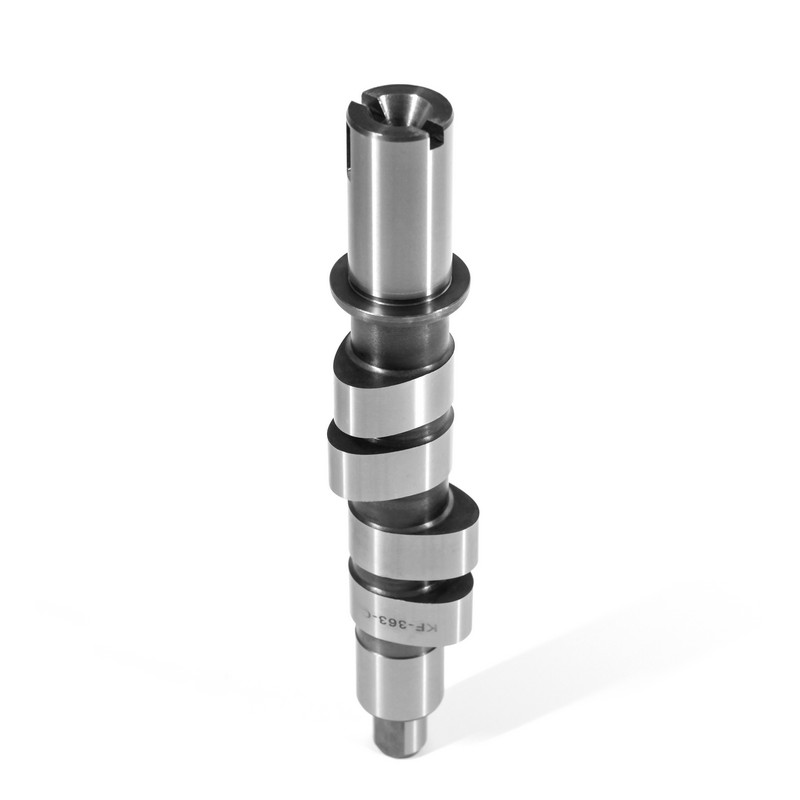
Et konkret eksempel i KORBOR-serien er Toyota KB014 knastaksel , en del af kølet jern lavet til Toyota benzinanvendelser: Lobeoverfladen er hærdet på støbestadiet, og lejetapperne er færdigslebet til en kontrolleret frigang.
 Engros bil knastaksel-TOYOTA-KB-014 Leverandører, Producenter, Firma ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros TOYOTA-Car knastaksel-KB-014 leverandører, producenter og firma, vi tilbyder TOYOTA-Car ... Se produkt →
Holdbarhed afgøres ved støbning og varmebehandling, ikke ved slutinspektion; hver måling, der tages i slutningen af linjen, afspejler væsentlige beslutninger, der er truffet flere processer tidligere.
KORBOR driver en komplet intern rute fra emnestøbning til færdig knastaksel. Sekvensen nedenfor er standardruten for bilknastakslerne i kataloget.
Den samme syv-trins routing gælder på tværs af hele området, inklusive VW KB337 knastaksel bruges i Volkswagen benzinmotorer. KORBOR dokumenterer denne proces under en IATF 16949:2016 kvalitetssystem med multi-level inspektion på alle stadier.
 Engros bil knastaksel-VW-KB-337 Leverandører, Producenter, Company ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros VW-Car knastaksel-KB-337 leverandører, producenter og firma, vi tilbyder VW-Car knastaksel... Se produkt →
Den hurtigste måde at undgå en mislykket knastakselbestilling på er at verificere applikationspasningen først, lapprofilen anden, materialeklasse tredje og leverandørkvalitetscertificeringen sidst.
Købere, der køber bilknastaksler til benzinmotorer, har en tendens til at begå de samme fejl: kun at bestille efter bilmodel, ignorere motorkoden eller acceptere en genslebet del uden at tjekke hårdhedsrapporten. Disse fem kriterier lukker dette hul.
Genbruger den slidte kerne og fjerner materiale for at omprofilere lapperne. Billigere, men lobløft er reduceret, og den oprindelige materialehårdhed kan ikke forbedres. Sporbarheden afhænger af ombyggerens optegnelser.
Starter fra friske emner med kontrolleret legeringskemi, fuld varmebehandling og CNC-profilslibning. Konsistens er dokumenteret fra smeltning til færdig del, hvilket passer til langtidsholdbare benzinmotorer.
En producent, der kontrollerer støbning, varmebehandling, bearbejdning og inspektion på én fabrik, kan garantere batch-til-batch-konsistens, som en handelsbaseret leverandør ikke kan matche.
KORBORs produktionsbase i Anqing dækker 28.000 kvadratmeter, inklusive 22.000 kvadratmeter fabriksareal. Virksomheden følger IATF 16949:2016 med en nul-defekt-filosofi bygget op omkring inspektioner på flere niveauer på hvert procestrin, og det auditerer opstrømsleverandører for miljø- og arbejdsstandarder, så materialets oprindelse forbliver under kontrol.
Fordi KORBOR kun producerer knastaksler, er ingeniørarbejde og ressourcer til kvalitetssystemet ikke spredt på andre komponenter, og virksomheden har bygget en Knastaksel-kun-fremstillingshistorie siden 1999 . Den samme vertikale integration viser sig i leveringen: Håndtering af alt fra emnestøbning til færdigt emne forkorter gennemløbstiden og fjerner den tolerancestabling, der opstår, når forskellige processer er spredt på tværs af leverandører.
knastakselsæt sendes hvert år, understøttet af en årlig produktionskapacitet der opretholder store batchordrer uden at ofre del-til-del-konsistens.
Den Ford KB577 knastaksel repræsenterer den samme rute for Ford-benzinmotorer: den er produceret på de samme linjer, med samme varmebehandlings- og profilslibesekvens, som alle andre dele i kataloget.
 Engros bil knastaksel-FORD-BL3Z6250D Leverandører, Producenter, Firma ANHUI KORBOR MACHINERY CO., LTD. Er Kina engros FORD-Car knastaksel-BL3Z6250D leverandører, producenter og firma, vi tilbyder FORD-Car c... Se produkt →
Typiske symptomer er en rytmisk bankende lyd fra ventildækslets område, hård tomgang, reduceret effekt over 3.500 o/min og diagnostiske fejlkoder for knastaksel- eller krumtapakselkorrelation såsom P0340 eller P0016. En visuel inspektion af lapperne vil vise ridser, gruber eller fladtrykte profiler.
En nyslebet knastaksel genbruger den originale kerne og fjerner materiale for at genoprette profilen; det er billigere og nyttigt i nogle ombygninger, men det kan ikke forbedre det oprindelige materiales hårdhed eller geometri. En ny fremstillet knastaksel starter fra friske emner med kontrolleret legeringskemi, fuld varmebehandling og CNC-profilslibning, hvilket giver ensartet hårdhed og længere forventet levetid.
Ja. Benzinmotorens knastaksler er generelt dimensioneret til højere omdrejninger pr. minut og lettere ventiltogsbelastninger med kortere varighedsprofiler for at bevare tomgangskvaliteten. Dieselknastaksler bærer tungere belastninger på drivsiden og er designet til forskellige indsprøjtnings- og forbrændingstidspunkter. Materiale- og hærdningsvalg er også forskellige, fordi dieselmotorer kører ved højere cylindertryk.
Den automotive industry benchmark is IATF 16949, the international quality management system standard for automotive production parts. Supporting evidence includes hardness-test reports, runout inspection records, batch traceability codes, and audit documentation of upstream casting and heat-treatment processes.




 闽公网安备 35018102000203 号
